

检测范围
- 乳化液切削液
- 半合成切削液
- 全合成切削液
- 纯油基切削液
- 微乳化切削液
- 铝合金专用切削液
- 不锈钢加工切削液
- 铸铁切削液
- 铜合金切削液
- 钛合金切削液
- 车削切削液
- 铣削切削液
- 钻削切削液
- 磨削切削液
- 齿轮加工切削液
- 极压切削液
- 防锈型切削液
- 环保型切削液
- 硼酸酯型切削液
- 硫化切削油
- 氯化切削油
- 硬质合金加工切削液
- 深孔钻切削液
- 拉削切削液
- 珩磨切削液
检测标准(部分)
- GB/T 6144-2010 合成切削液
- GB/T 31469-2015 半导体材料切削液
- GH/T 1377-2022 再生切削液
- JB/T 7453-2013 半合成切削液
- JB/T 15209-2025 硬质合金合成切削液
- 20252681-T-469 合成切削液
- GB/T 6144-1985 合成切削液
- KS M 2173(2025 Confirm)(2025) 절삭유제
- KS M 2173-2020(2025) 절삭유제
- KS M 2173-2020 절삭유제
- ГОСТ Р 50815-95 Промышленная чистота. Жидкости смазочно-охлаждающие. Требования к чистоте смазочно-охлаждающих жидкостей на операциях круглого наружного и плоского шлифования периферией круга
- T/QGCML 2440-2023 乳化切削液
- SN/T 2704.1-2010 切削液和机床排泄液 第1部分:磷酸根的测定 离子色谱法
- SN/T 2704.2-2010 切削液和机床排泄液 第2部分:氯、溴的测定 离子色谱法
- DB22/T 467-2009 清洁型合成金属切削液
- SN/T 2704.3-2010 切削液和机床排泄液 第3部分:亚硝酸根的测定 离子色谱法
- KS M 2525-2020 절삭유제 시험방법
- JB/T 7453-1994 微乳化切削液
- T/QGCML 4551-2024 半合成防锈切削液
- T/BJMI 0001-2023 微电水切削液
检测信息
工业切削液是一种在金属切削加工过程中用于冷却、润滑、清洗和防锈的工艺用液体,广泛应用于车削、铣削、钻削、磨削等机械加工领域,涉及汽车制造、航空航天、模具加工等行业。
检测目的在于评估切削液的理化性能、使用性能和环保性能,涉及的技术手段包括色谱法、光谱法、滴定法、微生物培养法、四球摩擦磨损试验法等。
检测流程通常包括样品接收、外观初检、理化指标测试、性能评价和报告出具,核心参数涵盖pH值、浓度、防锈性、润滑性、抗菌性、泡沫特性等。
工业切削液检测项目
- pH值:反映切削液酸碱度,影响防锈性能和皮肤刺激性,一般控制在8-9.5之间
- 浓度:决定切削液有效成分含量,直接影响润滑和冷却效果
- 防锈性:评价切削液对金属表面的保护能力,防止工件在加工和存放过程中锈蚀
- 润滑性:评估切削液减少摩擦磨损的能力,影响刀具寿命和加工表面粗糙度
- 冷却性能:测定切削液带走切削热的能力,影响加工精度和工件变形控制
- 清洗性:评价切削液清除切屑和油污的能力,影响加工表面清洁度
- 泡沫特性:测定切削液在循环使用中的起泡倾向和消泡速度,过高泡沫影响加工质量
- 表面张力:影响切削液的渗透性和润湿性,关系到加工区域的润滑覆盖效果
- 运动粘度:反映切削液的流动性能,影响泵送效率和润滑膜形成
- 倾点:测定切削液在低温下的流动性能,影响储存和使用温度范围
- 闪点:评价切削液的安全性能,判定火灾风险等级
- 水分含量:测定油基切削液中的水分,影响使用性能和油品稳定性
- 氯含量:评价极压添加剂含量,过高影响环保性能和废液处理
- 硫含量:测定含硫极压添加剂含量,影响切削性能和环保指标
- 磷含量:评价含磷添加剂含量,影响抗磨性能和废水排放指标
- 铜片腐蚀:评定切削液对铜及铜合金的腐蚀性,判定材料相容性
- 铸铁屑防锈:评价切削液对铸铁材料的防锈能力,按标准评定锈蚀等级
- 油含量:测定废液中油分含量,用于环保排放评估
- 亚硝酸钠含量:检测有害添加剂残留,控制使用安全
- 微生物含量:测定细菌和真菌数量,评价切削液抗菌性能和使用寿命
- BOD5:测定五日生化需氧量,评价废液可生化处理性能
- COD:测定化学需氧量,评价废液污染程度和排放达标情况
- 悬浮物:测定切削液中固体杂质含量,影响过滤系统效率
- 硬水适应性:评价切削液在不同水质硬度条件下的稳定性和抗析出能力
常见问题
工业切削液检测需要多长时间?
通常7-15个工作日,具体周期根据检测项目数量和样品类型确定,常规理化项目周期较短,微生物和环保指标检测周期相对较长。
工业切削液检测费用大概多少?
根据检测项目数量确定,不同检测项目收费标准不同,常规单项检测费用较低,全项检测费用根据实际检测方案核算,具体可咨询检测中心获取报价。
工业切削液检测需要提供多少样品?
一般需要提供500ml至1000ml样品,具体取样量根据检测项目确定,样品应具有代表性并妥善密封保存,避免污染和变质影响检测结果。
工业切削液检测方法
- pH值测定采用酸度计法,按GB/T 6144规定进行
- 浓度测定采用折光仪法或酸解法测定有效浓度
- 防锈性测试采用铸铁屑法或叠片法,按GB/T 6144评定锈蚀等级
- 润滑性评价采用四球试验机测定很大无卡咬负荷或梯姆肯试验机测定OK值
- 泡沫特性测试采用循环起泡法,按GB/T 7462进行测定
- 运动粘度测定采用毛细管粘度计法,按GB/T 265进行
- 闪点测定采用闭口杯法,按GB/T 261进行
- 氯含量测定采用微库仑法或氧弹法
- 硫含量测定采用X射线荧光光谱法或紫外荧光法
- 铜片腐蚀测定采用铜片腐蚀试验法,按GB/T 5096进行
- 微生物检测采用平板计数法测定细菌和真菌总数
- COD测定采用重铬酸钾回流法,按HJ 828进行
- BOD5测定采用稀释接种法,按HJ 505进行
总结
工业切削液检测是对切削液理化性能、使用性能和环保性能的综合评价,涵盖pH值、防锈性、润滑性、微生物含量等核心参数。
相关检测
旗下实验室资质


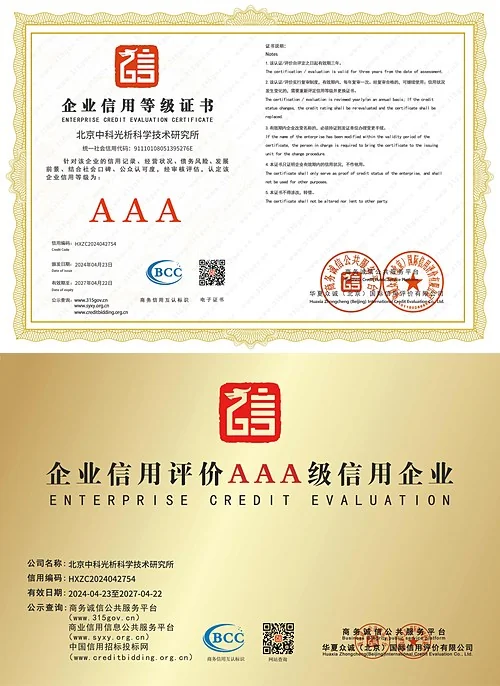
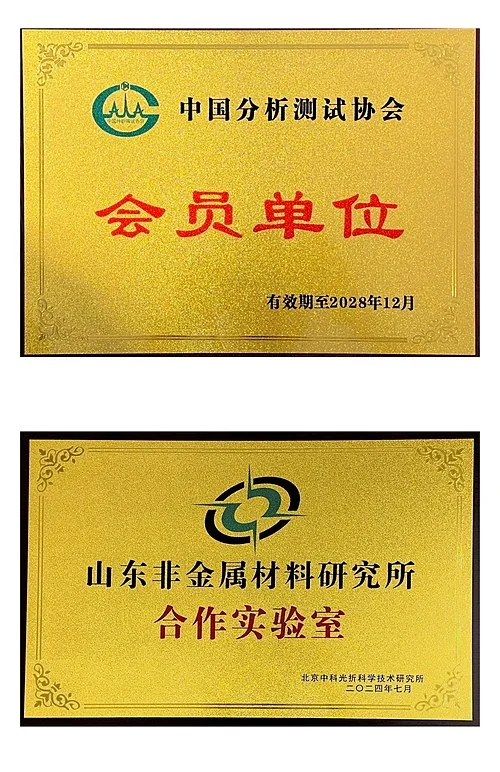
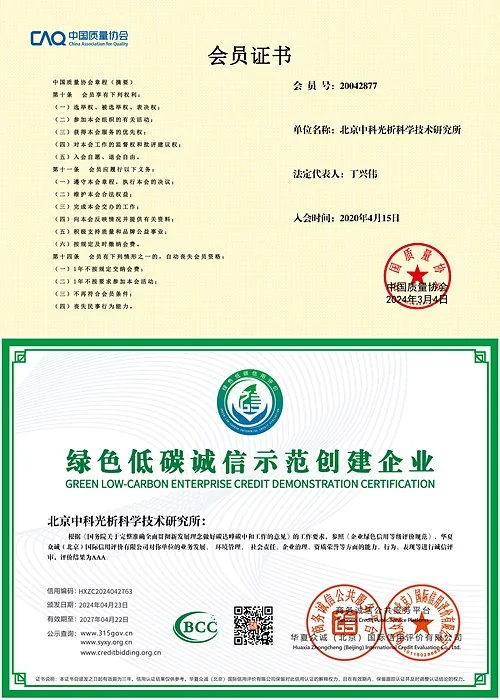
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
荣获国家高新技术企业、北京市专精特新中小企业等荣誉
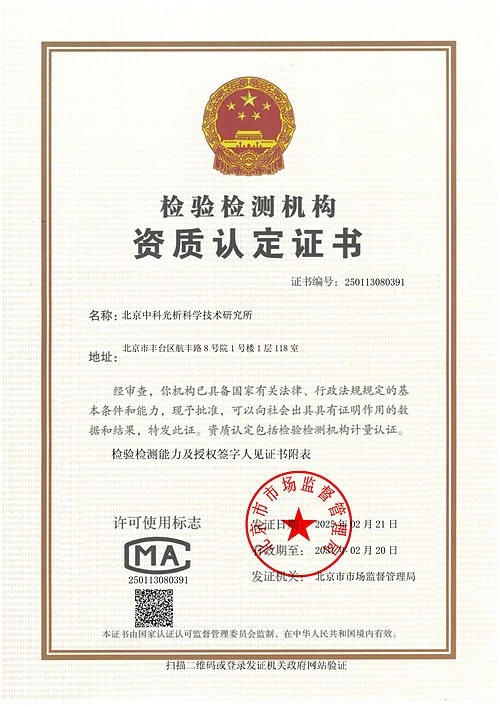
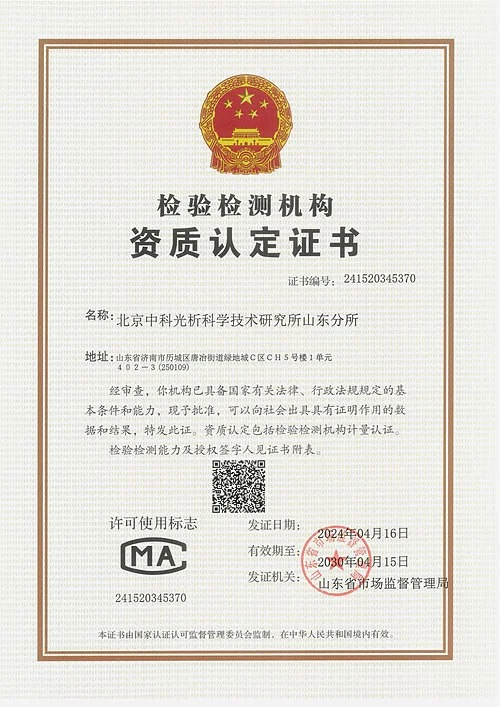
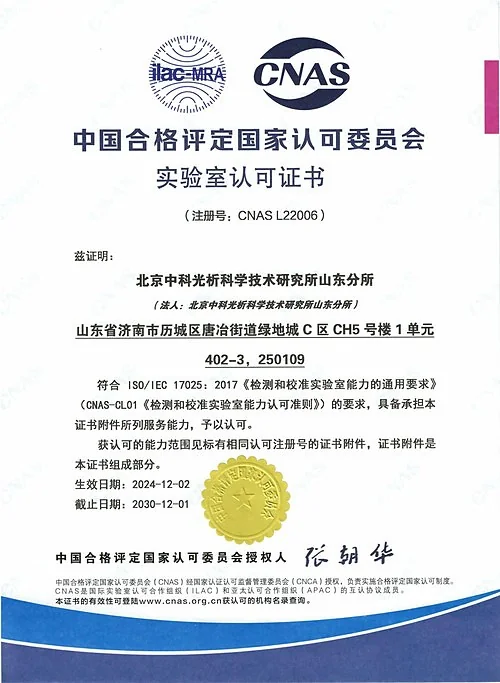
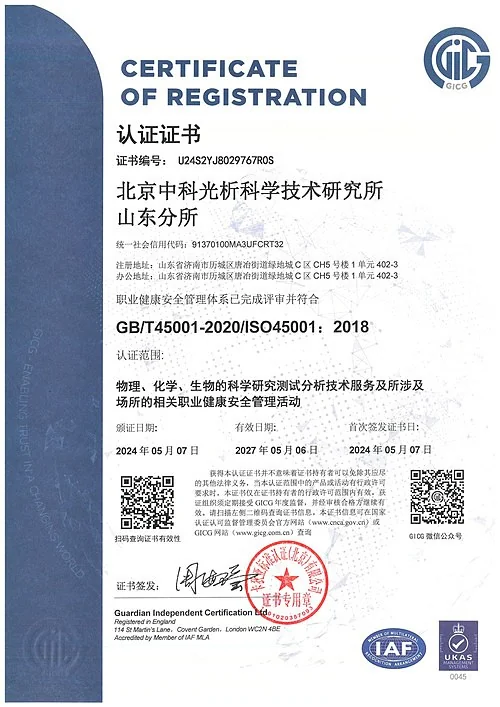
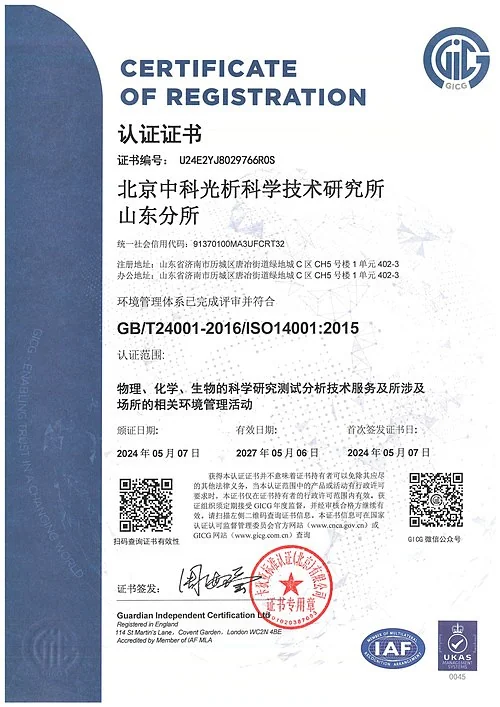
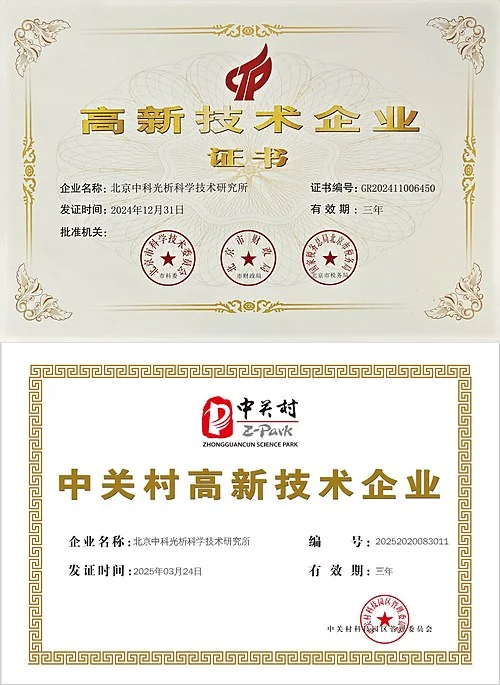
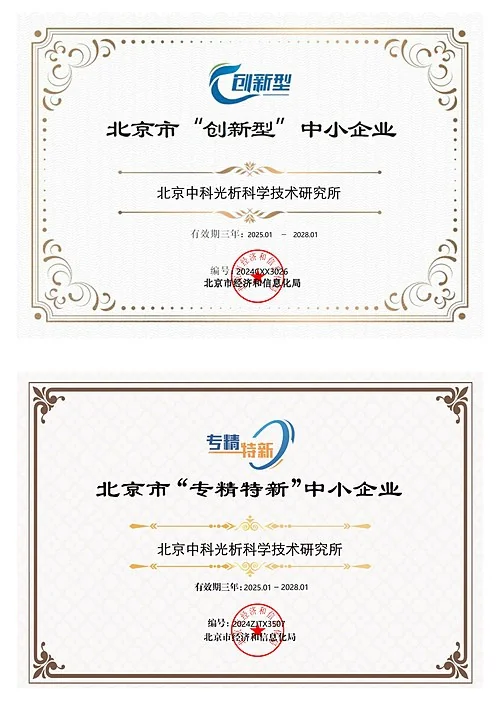
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。