



检测信息
碳钢焊条是一种用于碳钢和低合金钢焊接的涂药焊条,广泛应用于建筑结构、桥梁、船舶、压力容器等制造领域的金属连接与修复。
碳钢焊条检测旨在评估熔敷金属的力学性能、化学成分及工艺性能,涉及光谱法分析元素含量、拉伸试验测定强度指标等核心技术手段,以确保焊接接头质量符合工程要求。
检测流程涵盖焊条准备、试板焊接、试样加工及实验室测试,核心参数包括熔敷金属抗拉强度、屈服强度、延伸率、冲击吸收功以及硫磷杂质含量控制。
检测范围
- E4303碳钢焊条
- E4311碳钢焊条
- E4313碳钢焊条
- E4315碳钢焊条
- E4316碳钢焊条
- E4320碳钢焊条
- E4322碳钢焊条
- E4323碳钢焊条
- E4324碳钢焊条
- E4327碳钢焊条
- E5003碳钢焊条
- E5011碳钢焊条
- E5014碳钢焊条
- E5015碳钢焊条
- E5016碳钢焊条
- E5018碳钢焊条
- E5023碳钢焊条
- E5024碳钢焊条
- E5028碳钢焊条
- E5048碳钢焊条
- J422碳钢焊条
- J507碳钢焊条
检测标准(部分)
- JB/T 6964-1993 特细碳钢焊条
- GB/T 5117-1995 碳钢焊条
- NB/T 20009.1-2021 压水堆核电厂用焊接材料 第1部分:碳钢焊条
- GB 5117-1985 碳钢焊条
- JB/T 56102.1-1999 碳钢焊条、低合金钢焊条、不锈钢焊条产品质量分等 第1部分:碳钢焊条产品质量分等(内部使用)
- NB/T 20009.1-2010 压水堆核电厂用焊接材料 第1部分:1、2、3级设备用碳钢焊条
- NB/T 20009.21-2014 压水堆核电厂用焊接材料 第21部分:安全级设备用碳钢手工电弧焊焊条
- KS D 7005 연강용 가스 용접봉
- KS D 7005-2021 연강용 가스 용접봉
- GB/T 33522-2017(英文版) 渗碳轴承钢锻件 技术条件
- AWS A5.18/A5.18M:2021 Specification for Carbon Steel Electrodes and Rods for Gas Shielded Arc Welding
- JB/T 56102.3-1999 碳钢焊条、低合金钢焊条、不锈钢焊条产品质量分等 第3部分:不锈钢焊条产品质量分等(内部使用)
- JB/T 56102.2-1999 碳钢焊条、低合金钢焊条、不锈钢焊条产品质量分等 第2部分:低合金钢焊条产品质量分等(内部使用)
- GB/T 33083-2016(英文版) 大型碳素结构钢锻件 技术条件
- JIS Z 3201:2001 Gas welding rods for mild steel
- T/CNEA 102.12-2021 压水堆承压部件 焊接 第12部分:碳钢焊条
- CSA W48.6-96 Fluxes and Carbon Steel Electrodes for Submerged Arc Welding
- AWS A5.1/A5.1M:2012 Specification for Carbon Steel Electrodes for Shielded Metal Arc Welding
- 1A1W1S1 Archive Product 189 Specification for Carbon Steel Electrodes for Flux Cored Arc Welding
- SH/T 3085-2016 石油化工管式炉碳钢和铬钼钢炉管焊接技术条件(附条文说明)
碳钢焊条检测项目
- 熔敷金属抗拉强度,用于判定焊缝承受拉伸载荷时的很大承载能力。
- 熔敷金属屈服强度,评估焊缝在发生塑性变形前的应力临界值。
- 熔敷金属延伸率,衡量焊缝金属在断裂前的塑性变形能力。
- 熔敷金属冲击吸收功,测定焊缝在低温或冲击载荷下的韧性指标。
- 熔敷金属化学成分分析,判定碳、锰、硅、硫、磷等元素含量是否符合标准限值。
- 焊缝射线探伤,检测焊缝内部是否存在气孔、夹渣、裂纹等缺陷。
- 焊条药皮水分含量,评估药皮受潮程度以预防焊缝产生氢致裂纹。
- 焊条偏心度,检验焊芯与药皮的同心度以保障焊接电弧稳定性。
- 药皮强度检验,判定药皮在搬运和焊接过程中抗脱落的能力。
- 焊条尺寸与外观,检查焊条直径、长度及表面光洁度是否满足使用要求。
- T型接头角焊缝试验,评估焊条的焊接工艺性能及焊缝成型质量。
- 熔敷金属硬度测试,判定焊缝金属抵抗局部塑性变形的能力。
- 焊条药皮耐吸潮性,测定药皮在特定温湿度环境下的吸水量。
- 熔敷金属扩散氢含量,评估焊缝金属中氢含量以控制冷裂纹敏感性。
- 焊接发尘量测定,检测焊接过程中产生的有害烟尘浓度以评估环保指标。
- 熔敷金属宏观金相检验,观察焊缝横截面组织及是否存在宏观缺陷。
- 焊缝弯曲试验,通过弯曲试样评估焊缝金属的致密性和塑性。
- 焊条脱渣性评估,测定焊接后焊渣自动脱落或易于清理的程度。
- 焊接电弧稳定性测试,观察电弧燃烧是否连续稳定及飞溅大小。
- 焊缝外观成型检查,评估焊缝表面是否平滑、过渡是否均匀及有无咬边。
常见问题
碳钢焊条检测需要多长时间?
碳钢焊条检测通常需要7-15个工作日,具体周期视检测项目数量及试样制备复杂程度而定。
碳钢焊条检测费用大概多少?
碳钢焊条检测费用根据检测项目数量确定,不同力学性能或化学成分分析项目收费标准不同,需依据具体测试需求核算。
碳钢焊条检测报告有什么用途?
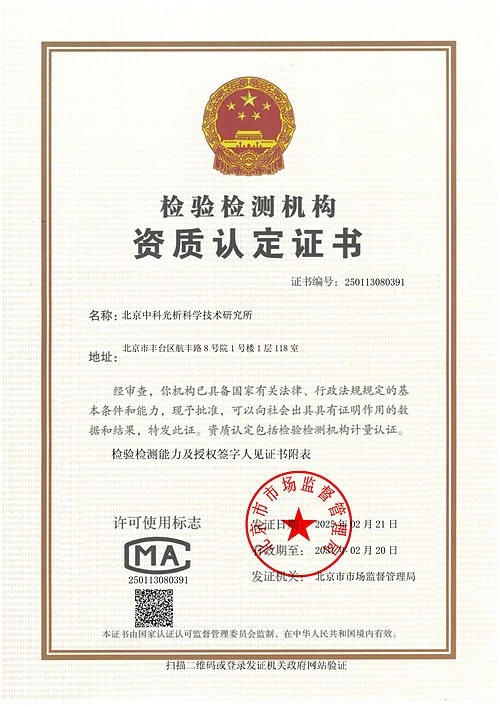
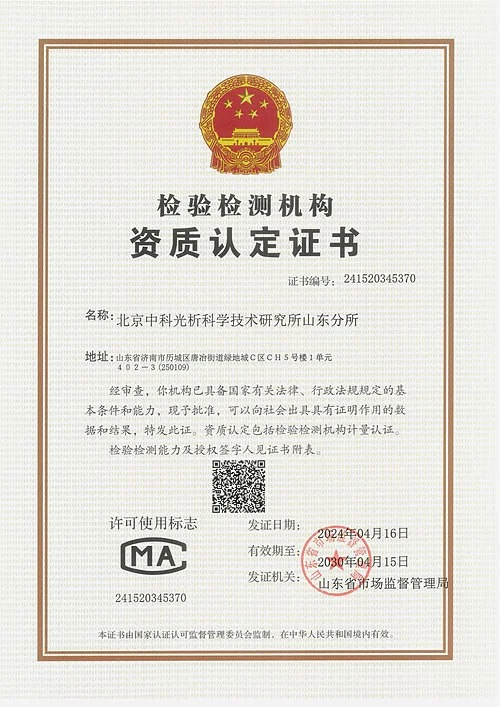
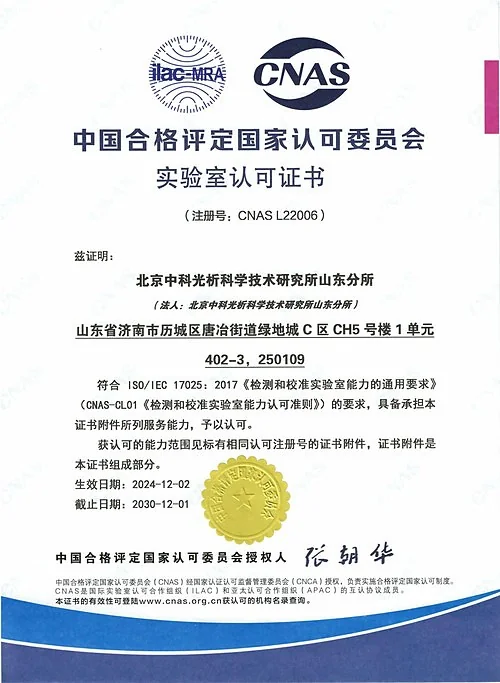
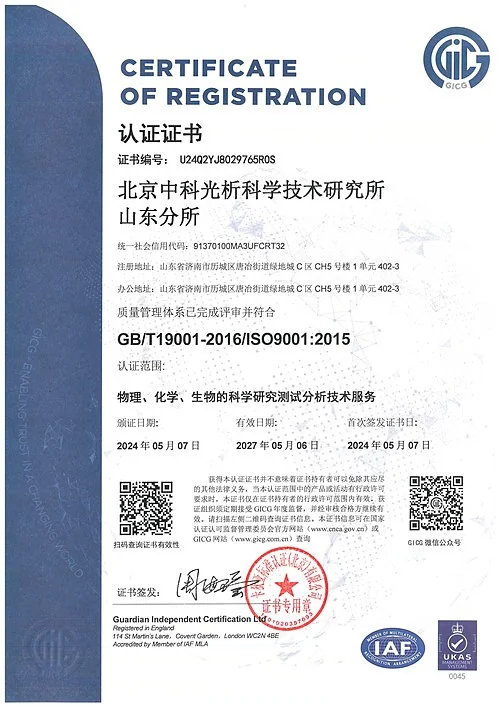
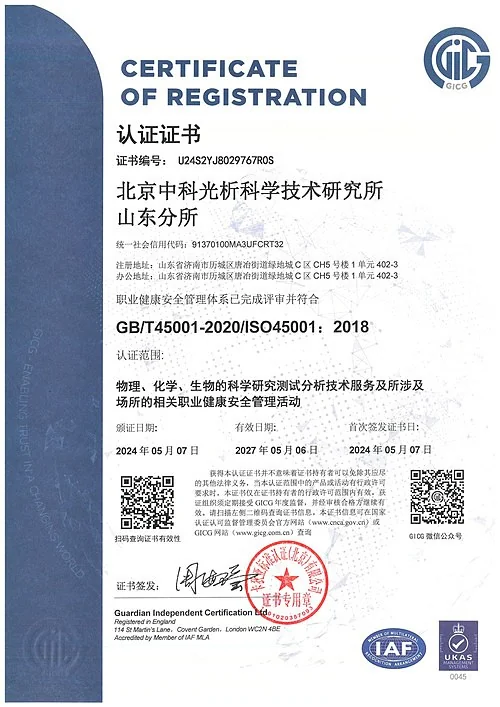
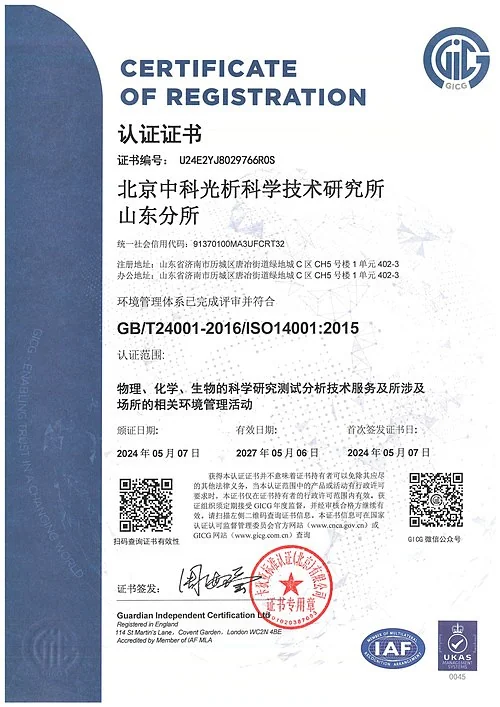
碳钢焊条检测报告可用于质量评估、项目验收、产品入库检验及工程招投标,中析检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质,确保报告数据具备社会认可度。
碳钢焊条检测对取样有什么要求?
碳钢焊条检测需按批次抽取规定数量的焊条,并在指定试板上按照标准焊接工艺参数平焊敷熔,以确保测试结果能代表该批次产品的真实性能。
碳钢焊条检测方法
- 光谱分析法,利用直读光谱仪测定熔敷金属中各化学元素的精确含量。
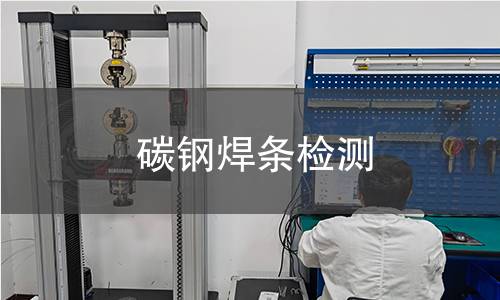
- 拉伸试验法,使用材料试验机对熔敷金属试样进行轴向拉伸直至断裂。
- 夏比冲击试验法,通过摆锤冲击试验机测定标准试样在规定温度下的冲击吸收功。
- 射线检测法,采用X射线穿透焊缝并在底片上成像以识别内部体积型缺陷。
- 烘干称重法,将焊条药皮在规定温度下烘干至恒重以计算水分含量。
- 偏心度测量法,使用专用偏心度测量仪在三个不同截面测量药皮厚度差。
- 维氏硬度测试法,通过金刚石压头在特定载荷下压入熔敷金属表面测量硬度值。
- 气相色谱法,收集并分析熔敷金属释放的氢气以测定扩散氢含量。
- 宏观金相法,对焊缝横截面进行研磨腐蚀后使用低倍显微镜观察宏观组织。
- 弯曲试验法,使用弯曲试验机将带有焊缝的试样绕规定直径弯心弯曲至特定角度。
总结
碳钢焊条检测是对焊条熔敷金属力学性能、化学成分及工艺性能的全面测试。中析检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质。检测报告可用于产品质量评估和工程验收,常规周期7至15个工作日。
相关检测
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
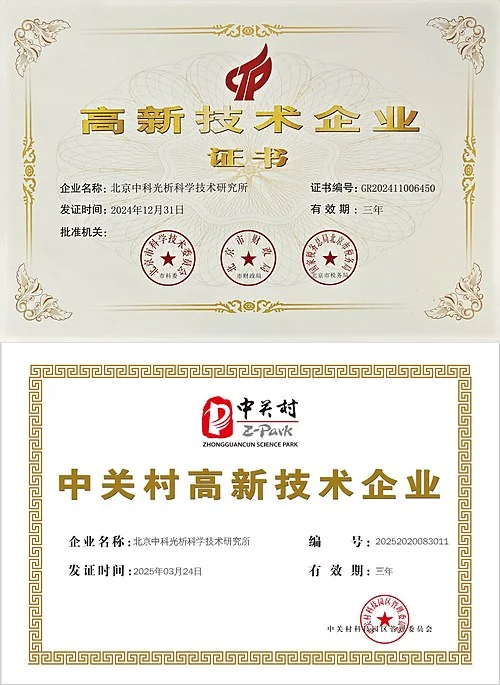
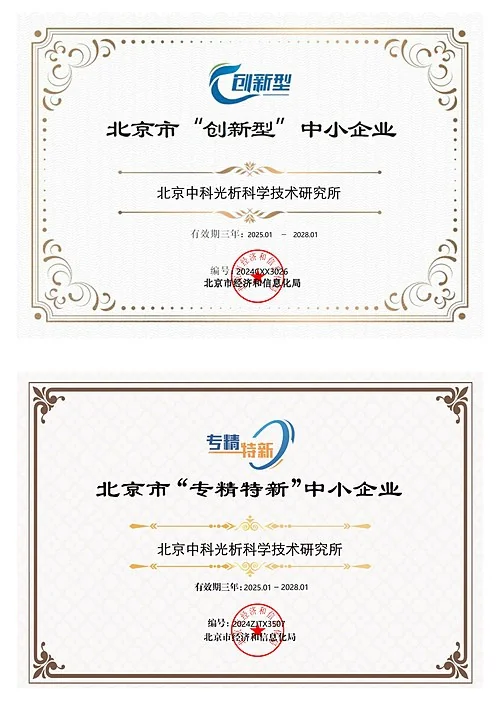
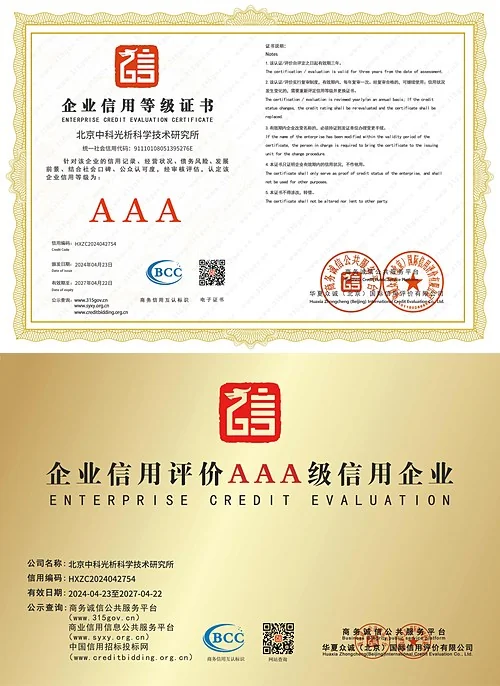
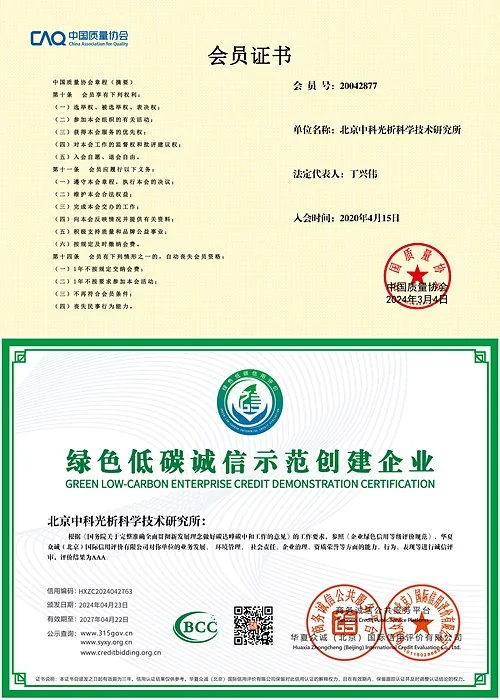
旗下实验室拥有CMA、CNAS、ISO等多项资质认证,荣获国家高新技术企业、北京市专精特新中小企业等荣誉,检测报告具备社会证明作用。
点击证书图片可放大查看