

冻干粉针剂生产线检测项目
- 板层温度均匀性:各板层间及板层表面温差应不大于±1℃,直接影响产品残留水分的一致性
- 板层降温速率:验证从0℃降至-40℃的时间是否满足工艺设定要求
- 板层升温速率:判断升华干燥阶段供热控制的稳定性
- 箱体真空泄漏率:保压测试泄漏率需符合工艺验证限度,防止二次污染与水分不均
- 真空极限度:检测冻干箱能达到的极限真空度,决定升华干燥效率
- 真空恢复时间:氮气或空气破真空时间影响批间周期控制
- 冷阱捕水能力:验证冷阱温度与捕水量是否满足满载升华需求
- 制冷系统降温性能:评估冷阱从常温降至-50℃以下所需时间
- 压塞合格率:全压塞后胶塞压合合格率应达到工艺可接受标准
- 灌装装量差异:灌装精度应符合药典装量差异检查要求
- 分装精度与计量重复性:反映分装机构计量系统的稳定性
- 半加塞合格率:胶塞半加塞到位率影响冻干过程水汽逸出
- 隧道烘箱灭菌温度分布:热分布与热穿透试验验证灭菌效果
- 灭菌F0值:确认干热或湿热灭菌的 lethality 达到设定标准
- 洗瓶洁净度:瓶内残留微粒与微生物负荷应满足无菌工艺要求
- 洁净区悬浮粒子:A/B/C/D级洁净区粒子数应符合GMP分级标准
- 浮游菌与沉降菌:监测无菌灌装环境的微生物污染水平
- 风速与换气次数:层流罩断面风速与洁净室换气次数需达标
- 压差:相邻洁净级别房间压差应不低于规定值
- 轧盖紧密性:轧盖后密封完好性防止产品污染与泄漏
- CIP清洗效果:通过清洗验证确认设备表面残留物清除效果
- SIP灭菌效果:在线灭菌的温度、时间与压力记录应满足验证要求
- 培养基模拟灌装试验:评估整线无菌操作能力的核心验证项目
- 噪声:设备运行噪声应符合职业卫生与设备设计标准
- 电气安全:接地电阻、绝缘电阻等保障设备运行安全
检测范围
- 西林瓶洗瓶烘干联动线
- 超声波洗瓶机
- 隧道式灭菌干燥机
- 层流灭菌烘箱
- 冻干粉针剂灌装机
- 螺杆分装灌装机
- 气流分装灌装机
- 半加塞机
- 真空冷冻干燥机(冻干机)
- 药用真空冷冻干燥系统板层组件
- 液压压塞装置
- 自动进出料系统
- 轧盖机
- 西林瓶轧盖封口设备
- 在线清洗(CIP)系统
- 在线灭菌(SIP)系统
- 隔离器与RABS限制进出屏障系统
- 无菌隔离传递窗
- 冻干箱体及冷阱组件
- 真空系统与制冷机组
- 贴签机
- 装盒包装联动线
- 冻干粉针剂生产线隔离衣具灭菌设备
- 冻干工艺压缩空气系统
- 冻干车间洁净空调系统(HVAC)
常见问题
冻干粉针剂生产线检测需要多长时间?
通常7-15个工作日。其中洁净环境检测与冻干机空载测试周期较短,培养基模拟灌装试验因需保温培养观察,整体周期可能延长至20个工作日以上。
冻干粉针剂生产线检测费用大概多少?
检测费用根据检测项目数量确定。单项洁净度或温度分布测试费用较低,涉及整线验证(含灌装精度、模拟灌装、压塞与轧盖性能等多项目组合)时费用相应增加,具体以报价方案为准。
冻干机板层温差一般控制在什么范围?
按照常见工艺验证要求,板层各点温度与设定温度的偏差一般应控制在±1℃以内,温差过大会导致产品共晶点以上残留水分不均,影响成品稳定性与复溶性能。
检测信息
冻干粉针剂生产线是一种用于抗生素、生化药品、生物制品等无菌注射剂生产的成套制药装备,涵盖洗瓶、烘干灭菌、灌装、半加塞、冻干、轧盖、贴签及包装等工序,广泛应用于制药企业的无菌制剂车间。
对冻干粉针剂生产线的检测旨在验证设备的安装确认(IQ)、运行确认(OQ)与性能确认(PQ)是否符合GMP要求,涉及温度分布测试、真空泄漏率测定、洁净度检测、无菌模拟灌装验证等技术手段。
检测流程一般包括资料审查、现场安装核查、空载与满载运行测试、冻干板层温度均匀性测试、箱体真空保压测试及数据整理分析,核心参数包括板层温差、降温速率、真空泄漏率、压塞合格率等。
总结
冻干粉针剂生产线检测是针对无菌注射剂生产装备的性能验证服务,覆盖冻干机温度与真空性能、灌装分装精度、洁净环境监测、CIP/SIP效果及模拟灌装等内容。
相关检测
旗下实验室资质


我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
荣获国家高新技术企业、北京市专精特新中小企业等荣誉
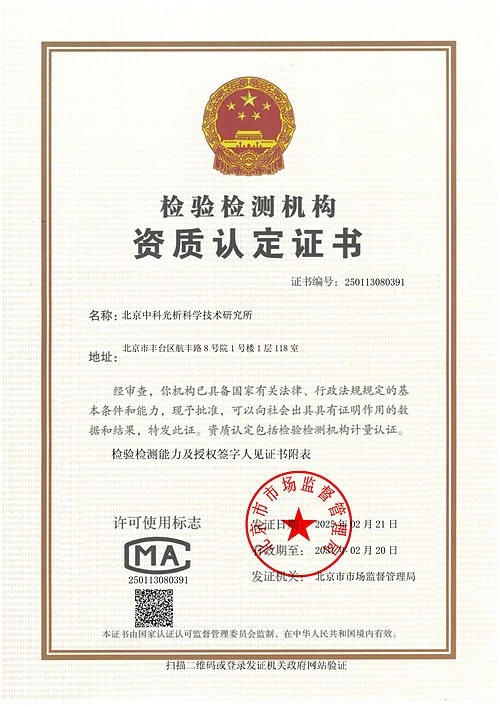
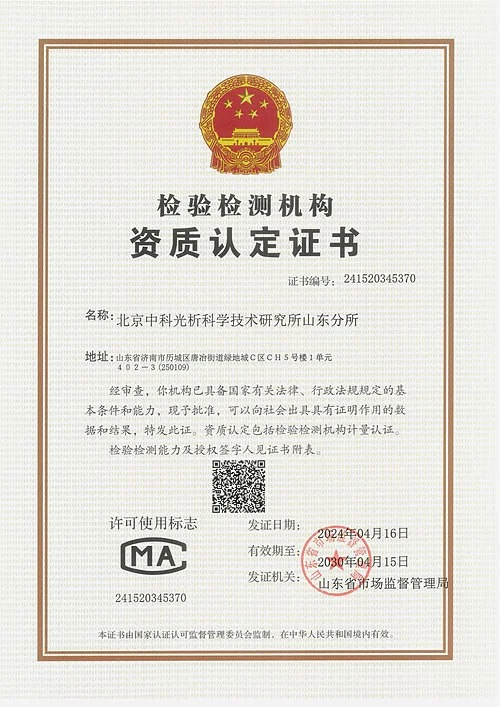
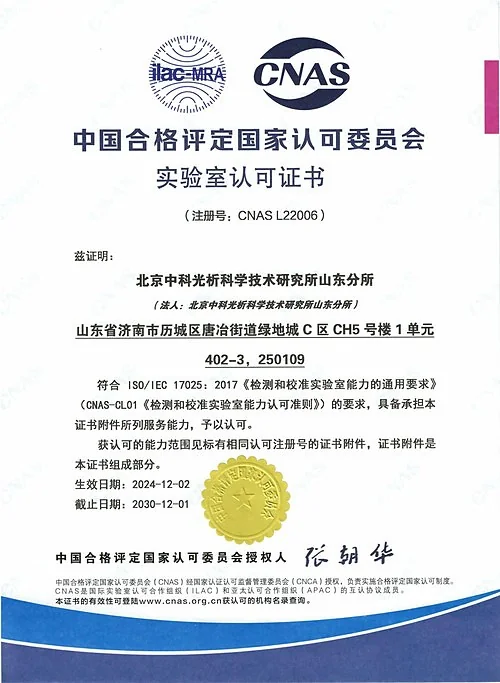
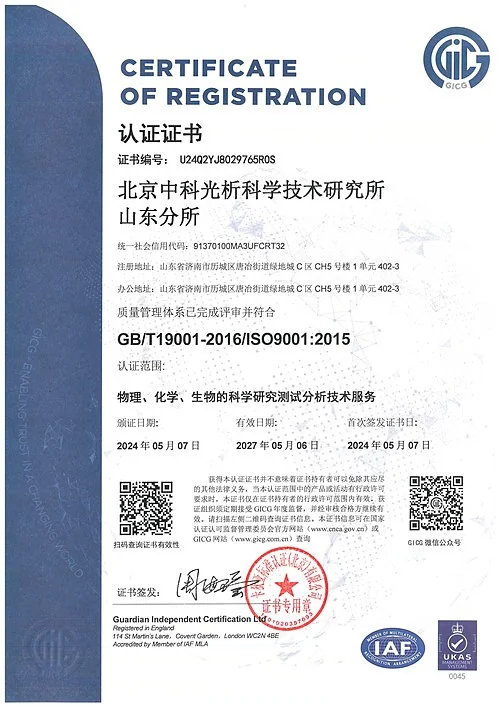
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。