



检测范围
- 外循环滚珠丝杆
- 内循环滚珠丝杆
- 端盖循环滚珠丝杆
- 单螺母滚珠丝杆
- 双螺母滚珠丝杆
- 预紧型滚珠丝杆
- 小导程滚珠丝杆
- 大导程滚珠丝杆
- 超大导程滚珠丝杆
- C0级精密滚珠丝杆
- C1级精密滚珠丝杆
- C2级精密滚珠丝杆
- C3级滚珠丝杆
- C5级滚珠丝杆
- C7级滚珠丝杆
- C10级滚珠丝杆
- 轧制滚珠丝杆
- 磨制滚珠丝杆
- 空心冷却滚珠丝杆
- 防尘型滚珠丝杆
- 重载型滚珠丝杆
- 微型滚珠丝杆
检测标准(部分)
| 序号 | 标准号 | 标准名称 | 类别 | 发布日期 | CCS分类 | ICS分类 |
|---|---|---|---|---|---|---|
| 1 | JB/T 3162.1-1991 | 滚珠丝杆副术语 | (CN-JB)行业标准-机械 | 1991-10-18 | J51机床零部件 | 25.060机床装置 |
| 2 | JB 3162.2-1991 | 滚珠丝杆副验收技术条件 | (CN-JB)行业标准-机械 | 1991-10-18 | J51机床零部件 | 25.060机床装置 |
| 3 | T/EJCCCSE 231-2024 | 滚珠丝杆加工磨床 | (CN-TUANTI)团体标准 | 2024-12-26 | 25.080.99其他机床 | |
| 4 | T/CMBN 0067-2026 | 双螺母滚珠丝杆副 | (CN-TUANTI)团体标准 | 2026-04-15 | C34 | 25.060.10组合单元和其他装置 |
| 5 | T/CMBN 0065-2026 | 低摩擦易润滑滚珠丝杆副 | (CN-TUANTI)团体标准 | 2026-04-15 | C34 | 25.040.20数控机床 |
| 6 | T/CASME 1595-2024 | 滚珠丝杆生产技术规范 | (CN-TUANTI)团体标准 | 2024-07-18 | J机械 | 21.060.10螺栓、螺钉、螺柱 |
| 7 | T/CZII 008-2023 | 滚珠丝杆副技术条件 | (CN-TUANTI)团体标准 | 2023-03-30 | ||
| 8 | HB 3143-2000 | 空心丝杆 | (CN-HB)行业标准-航空 | V56机场地面服务系统及设备 | 49.035航空航天制造用零部件 | |
| 9 | SJ 30027-2018 | 大气腐蚀性快速评估与分级丝杆电偶腐蚀法 | (CN-SJ)行业标准-电子 | L04基础标准与通用方法 | 31.020电子元器件综合 | |
| 10 | CB 30027-2018 | 大气腐蚀性快速评估与分级丝杆电偶腐蚀法 | (CN-CB)行业标准-船舶 | U05船舶用材料及其检验方法 | 47.020.05造船用材料和零件 | |
| 11 | GB/T 19553-2004 | 纺织机械与附件 闭口“O”型综耳综丝用的穿综杆 | (CN-GB)国家标准 | 2004-06-11 | W90纺织机械与器具综合 | 59.120纺织机械 |
| 12 | T/QGCML 546-2023 | 行星滚柱丝杆 | (CN-TUANTI)团体标准 | 2023-11-13 | 25.060.99其他机床装置 | |
| 13 | SJ 20144-1992 | 电子器件用钼杆、钼丝、钼片规范 | (CN-SJ)行业标准-电子 | 1992-11-19 | L90电子技术专用材料 | |
| 14 | T/QGCML 546-2022 | 行星滚柱丝杆 | (CN-TUANTI)团体标准 | 2022-12-20 | 25.060.99其他机床装置 | |
| 15 | NAS 469 Rev.2 | Bearing, Ball, Single Row Rod End | (US-NAS)航空航天工业协会 - 国家航空航天标准 | 2013-02-28 | ||
| 16 | MIL MS21268A Notice 3-Cancellation 1 | SCREW, INSTRUMENT - FILISTER HEAD | (US-MIL)美国军事规范和标准 | 2020-06-01 | ||
| 17 | T/CMBN 0066-2026 | 内冷却丝杆双螺母 | (CN-TUANTI)团体标准 | 2026-04-15 | C34 | 25.040.20数控机床 |
| 18 | HB 8359-2015 | GH4169镀银带减轻孔带2个保险丝孔PD杆十二角螺栓 | (CN-HB)行业标准-航空 | 2015-10-10 | V20紧固件 | 49.030.20螺栓、螺钉、螺柱 |
| 19 | HB 8359-2015(2017) | GH4169镀银带减轻孔带2个保险丝孔PD杆十二角螺栓 | (CN-HB)行业标准-航空 | 2015-10-10 | V00标准化、质量管理 | 49.020航空器和航天器综合 |
| 20 | HB 3143-1987 | 突心丝杆 | (CN-HB)行业标准-航空 | 1987-11-23 | V56机场地面服务系统及设备 |
常见问题
滚珠丝杆检测需要多长时间?通常7-15个工作日,具体周期视检测项目数量及样品规格而定,复杂力学性能测试可能需要更长时间。
滚珠丝杆检测费用大概多少?根据检测项目数量确定,基础尺寸与外观检测费用较低,若涉及动态扭矩、疲劳寿命及材料成分分析,费用会相应增加。
滚珠丝杆检测报告有什么用途?可用于质量评估、项目验收、产品研发改进以及进出口贸易凭证,也可作为机床设备精度验收的参考依据。
滚珠丝杆的精度等级如何划分?通常分为C0至C10七个等级,数字越小精度越高,C0级用于精密测量设备,C7级常用于普通数控机床。
滚珠丝杆检测项目
- 螺距误差检测:用于评定丝杆螺旋线轴向位移精度,直接影响传动定位准确性。
- 行程变动量检测:判定丝杆在有效行程内实际位移与理论位移的偏差范围,确保运动平稳性。
- 轴向跳动检测:测量丝杆轴端在旋转时的轴向窜动量,反映支撑轴承及加工装配质量。
- 径向跳动检测:评估丝杆轴外径相对于轴线的径向偏摆,影响高速旋转时的振动特性。
- 滚道轮廓度检测:分析螺纹滚道截面形状误差,关系到钢球与滚道的接触应力分布。
- 直线度检测:测量丝杆轴心线的直线偏差,防止装配后产生卡滞或额外摩擦。
- 表面粗糙度检测:评定滚道及外圆表面的微观不平度,影响磨损寿命和摩擦扭矩。
- 硬度检测:测试丝杆表面及心部洛氏硬度,判定其耐磨性及抗疲劳强度。
- 淬硬层深度检测:测量表面热处理硬化层厚度,确保滚道具有足够的抗接触疲劳能力。
- 动态摩擦扭矩检测:评估丝杆在运转过程中的阻力矩,反映预紧力及润滑状态。
- 预紧力检测:测定双螺母或预紧片产生的轴向力,消除轴向间隙以提高传动刚度。
- 接触刚度检测:分析滚道与钢球在受力状态下的弹性变形抗力,影响系统动态响应。
- 拉伸强度检测:测试丝杆材料的抗拉极限载荷,防止过载断裂失效。
- 屈服强度检测:测定材料发生塑性变形时的应力临界值,保障极端工况安全性。
- 冲击韧性检测:评估丝杆材料吸收冲击能量的能力,防止脆性断裂。
- 金相组织检测:观察材料内部显微组织形态,判定热处理工艺是否达标。
- 静额定载荷检测:测定丝杆在静止状态下承受很大载荷而不发生变形的能力。
- 动额定载荷检测:评估丝杆在运转状态下达到规定疲劳寿命所能承受的轴向载荷。
- 残余应力检测:分析丝杆内部加工及热处理后的应力分布,防止应力释放导致变形。
- 防尘密封性能检测:测试防尘器阻止异物进入螺母内部的能力,延长使用寿命。
- 几何尺寸偏差检测:测量外径、内径、导程等基本尺寸是否符合设计公差要求。
- 材料化学成分分析:通过光谱法测定碳、铬、锰等元素含量,验证材质符合性。
检测信息
滚珠丝杆是将回转运动转化为直线运动或将直线运动转化为回转运动的传动元件,由螺杆、螺母、钢球、预压片、反向器和防尘器等组成,广泛应用于数控机床、工业机器人、自动化设备和航空航天等领域。
检测目的在于评估滚珠丝杆的几何精度、力学性能及运行可靠性,涉及三坐标测量、表面粗糙度测试、材料光谱分析等手段,以确保其在高速和高负荷工况下的定位精度与使用寿命。
核心检测流程涵盖外观与尺寸偏差检验、行程变动量测量、动态摩擦扭矩测试以及材料力学性能拉伸试验,各项参数需符合相关国家标准要求。
总结
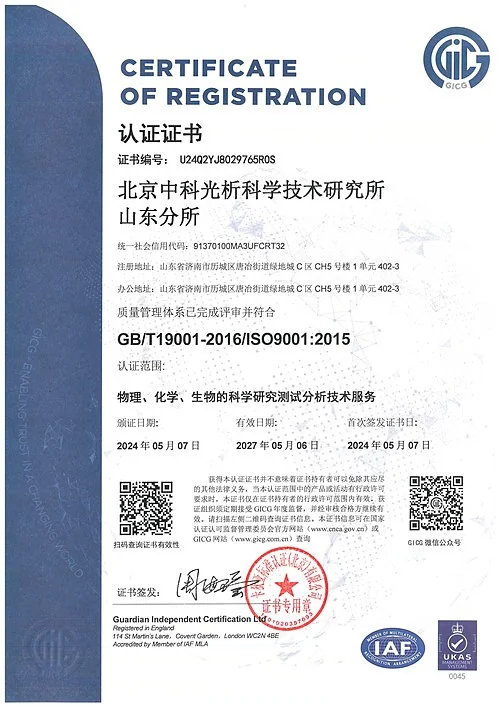
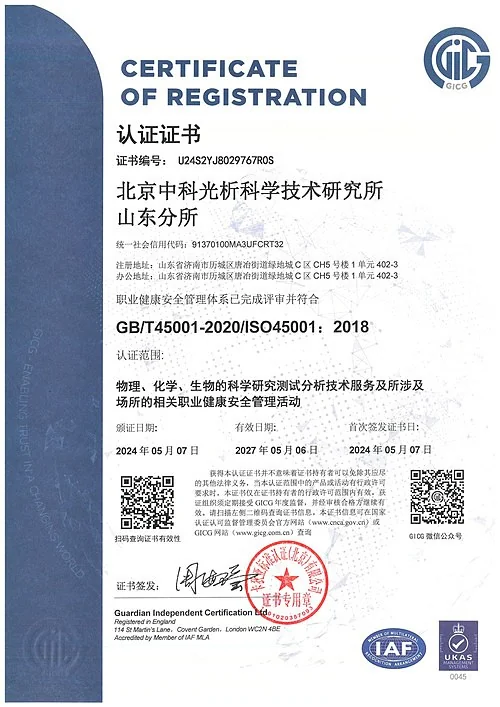
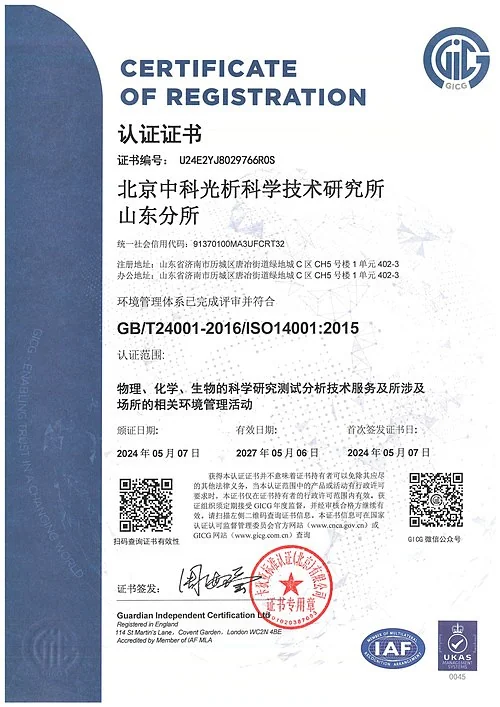
滚珠丝杆检测涵盖尺寸公差、行程变动量、力学性能及材料成分等核心内容。北京中科光析科学技术研究所检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质。常规检测周期为7至15个工作日,报告可用于产品验收及质量评估。
相关检测
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
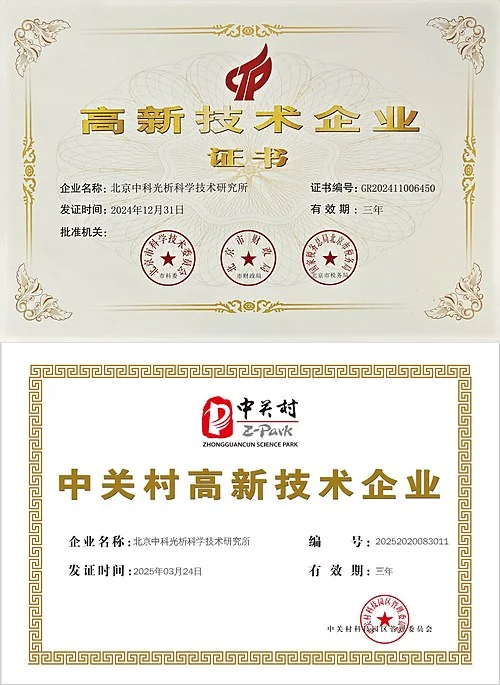
旗下实验室拥有CMA、CNAS、ISO等多项资质认证,荣获国家高新技术企业、北京市专精特新中小企业等荣誉,检测报告具备社会证明作用。
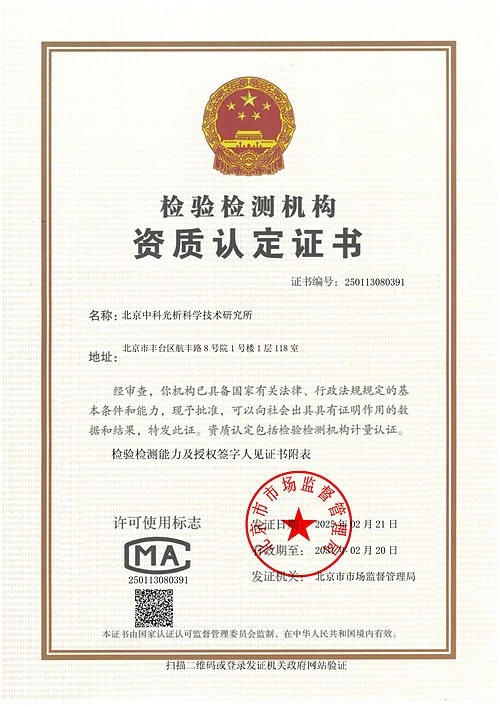
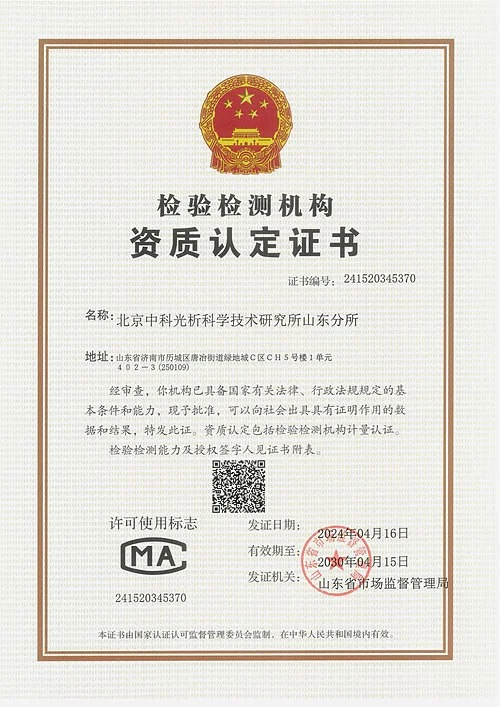
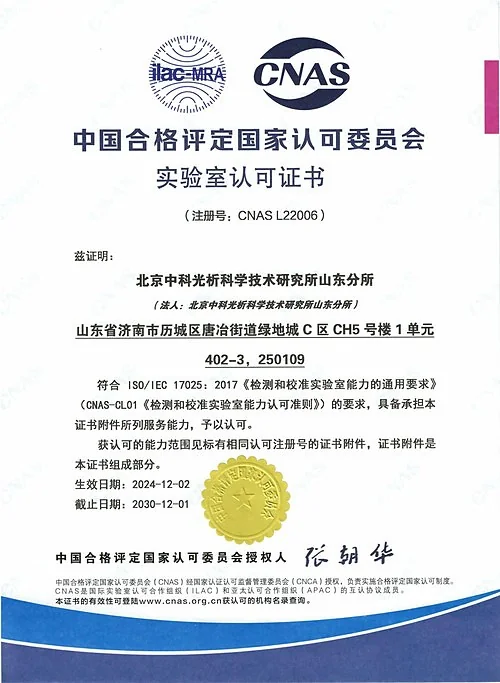
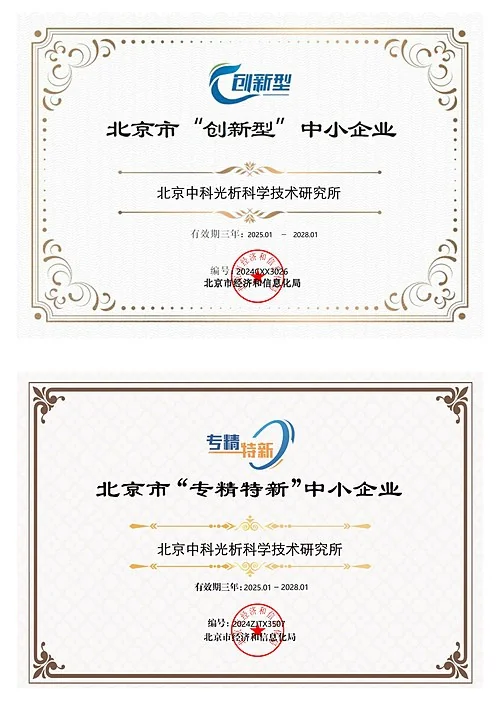
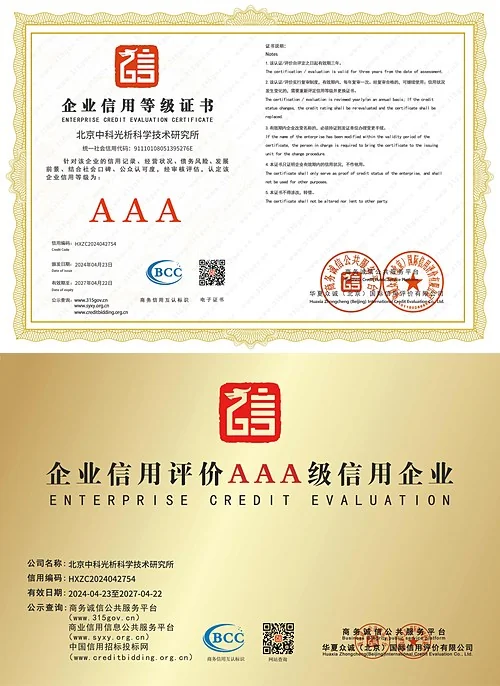
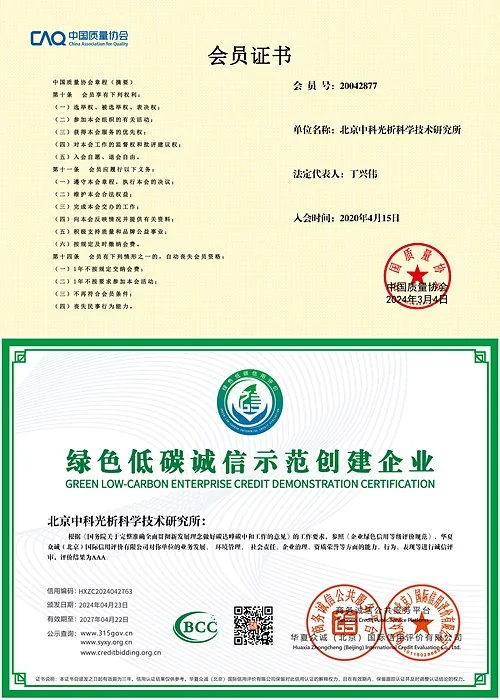
点击证书图片可放大查看