



检测信息
钨钢铣刀是一种以碳化钨为主要成分,加入钴等粘结剂烧结而成的硬质合金切削刀具,主要用于机械加工中的铣削、钻孔、雕刻等工序,广泛应用于模具制造、汽车零部件、航空航天及3C电子等精密加工领域。
检测目的在于评估刀具的物理性能、力学性能及切削寿命,涉及金相分析、硬度测试、化学成分分析等技术手段,以确保其在高速切削和高温环境下的稳定性和耐磨性。
核心检测流程包括样品接收、外观尺寸测量、材质成分光谱分析、硬度与抗弯强度测试以及切削性能验证,很终生成包含各项参数实测数据的第三方检测报告。
检测范围
- 平头钨钢铣刀
- 球头钨钢铣刀
- 圆鼻钨钢铣刀
- 铝用钨钢铣刀
- 单刃钨钢铣刀
- 双刃钨钢铣刀
- 三刃钨钢铣刀
- 四刃钨钢铣刀
- 非标定制钨钢铣刀
- 微径钨钢铣刀
- 涂层钨钢铣刀
- 无涂层钨钢铣刀
- 直柄钨钢铣刀
- 锥柄钨钢铣刀
- 螺旋槽钨钢铣刀
- 波刃钨钢铣刀
- 倒角钨钢铣刀
- T型槽钨钢铣刀
- 粗加工钨钢铣刀
- 精加工钨钢铣刀
- 整体钨钢铣刀
- 焊接钨钢铣刀
检测标准(部分)
- GB/T 6132-2021 铣刀和铣刀刀杆的互换尺寸
- GB/T 6120-2025 锯片铣刀
- GB/T 6122-2017 圆角铣刀
- CB/T 4177-2013 船舶柴油机排气阀杆用镍铬钨钢锻件
- GB/T 1112-2012 键槽铣刀
- GB/T 20773-2006 模具铣刀
- T/KSZZ 035-2025 钨钢裁切刀
- JB/T 7855-1995 碳化钨钢结硬质合金自由锻件技术条件
- GB/T 10419-2002 碳化钨钢结硬质合金 冲击韧度的测定
- JB/T 5614-2006 锯片铣刀、螺钉槽铣刀寿命试验方法
- GB/T 10417-1989 碳化钨钢结硬质合金技术条件
- GB/T 10418-2002 碳化钨钢结硬质合金 横向断裂强度的测定
- HB 672-1992 铣刀 套式立铣刀
- HB 686-1992 铣刀 两面刃铣刀
- GB/T 10420-2002 碳化钨钢结硬质合金洛氏硬度(C和A)的测定
- GB/T 10417-2008 碳化钨钢结硬质合金技术条件及其力学性能的测试方法
- HB 2437-1992 铣刀 铣刀用硬合金螺旋刀片
- HB 674-1992 铣刀 镶齿套式面铣刀
- HB 680-1992 铣刀 镶齿套式面铣刀
- HB 700-1992 铣刀 加工轻合金用锯片铣刀
钨钢铣刀检测项目
- 洛氏硬度测试:判定刀具基体硬度是否达到HRA90以上标准以保障切削耐磨性。
- 钴含量分析:测定粘结剂钴的质量分数以评估材料韧性和抗冲击能力。
- 碳化钨晶粒度测试:观察晶粒尺寸大小以判定材料的抗弯强度和耐磨性能。
- 密度测定:通过阿基米德法验证烧结致密化程度是否达到理论密度要求。
- 抗弯强度测试:评估铣刀在切削受力状态下抵抗弯曲变形和断裂的能力。
- 冲击韧性测试:测定材料在动态冲击载荷下吸收能量断裂的能力以预防崩刃。
- 矫顽磁力测试:通过磁性能参数反映碳化钨晶粒大小和钴相分布的均匀性。
- 径向跳动检测:测量刀具旋转时的径向偏摆量以保障加工尺寸精度和表面粗糙度。
- 切削刃直线度检测:评估刃口平直程度以确保加工面的平整度和走刀稳定性。
- 表面粗糙度测试:测定刀具前刀面和后刀面的微观不平度以降低切削摩擦系数。
- 刃口钝化半径检测:测量刃口倒圆尺寸以增强刃口抗冲击性并延长使用寿命。
- 涂层厚度测量:采用球痕法或X射线法测定TiAlN等涂层厚度以评估耐磨减摩效果。
- 涂层结合力测试:通过划痕法判定涂层与钨钢基体间的附着力是否满足切削要求。
- 刀柄直径公差检测:验证柄部尺寸精度是否符合h6公差标准以保证夹持稳定性。
- 螺旋角测量:检测螺旋槽角度以评估排屑性能和切削锋利度。
- 前角与后角检测:测量刀具几何角度以确保切削力分布合理并减少加工硬化。
- 金相孔隙率分析:观察金相组织中孔隙大小和数量以评定烧结工艺质量。
- 夹杂物检测:评定碳化钨组织中石墨、脱碳层等缺陷的等级以防范早期失效。
- 高温硬度测试:测定刀具在高温切削环境下的红硬性以评估热稳定性。
- 切削寿命验证:通过实际铣削试验记录刀具磨损量达到磨钝标准时的切削时间。
常见问题
钨钢铣刀检测需要多长时间?
通常7-15个工作日。具体周期视检测项目数量及切削寿命验证等复杂试验的耗时而定,可提供加急服务。
钨钢铣刀检测费用大概多少?
根据检测项目数量确定。常规的尺寸和硬度测试费用较低,若涉及切削寿命验证或涂层结合力等复杂项目,需根据具体方案核算报价。
钨钢铣刀检测报告有什么用途?
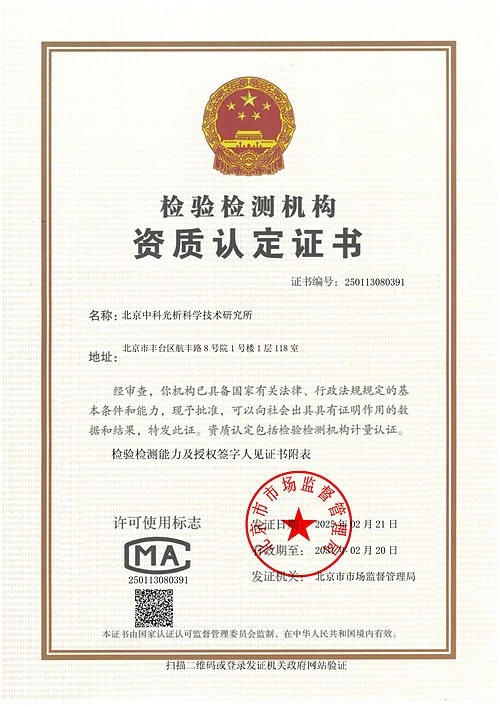
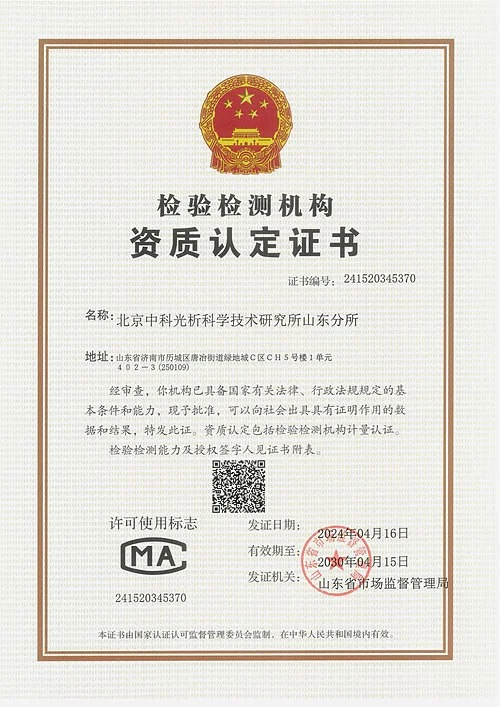
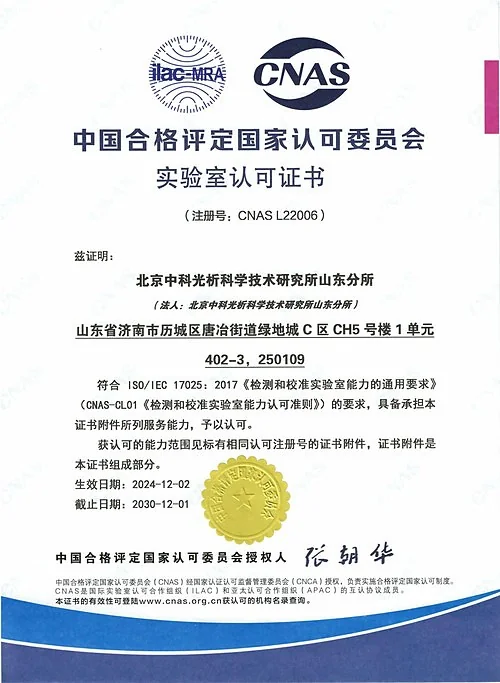
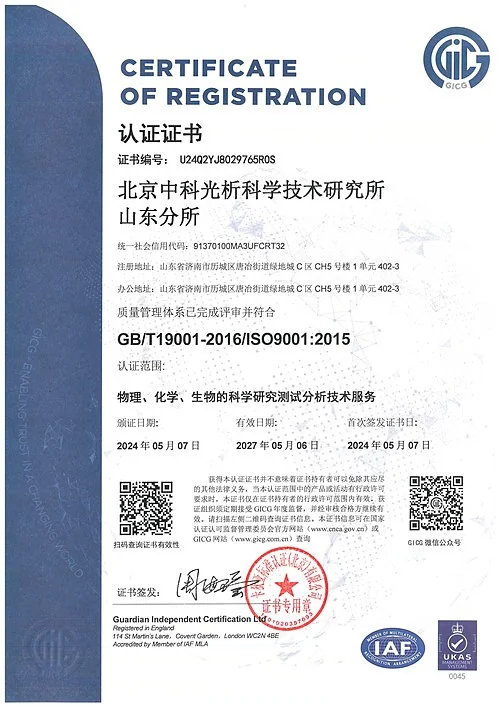
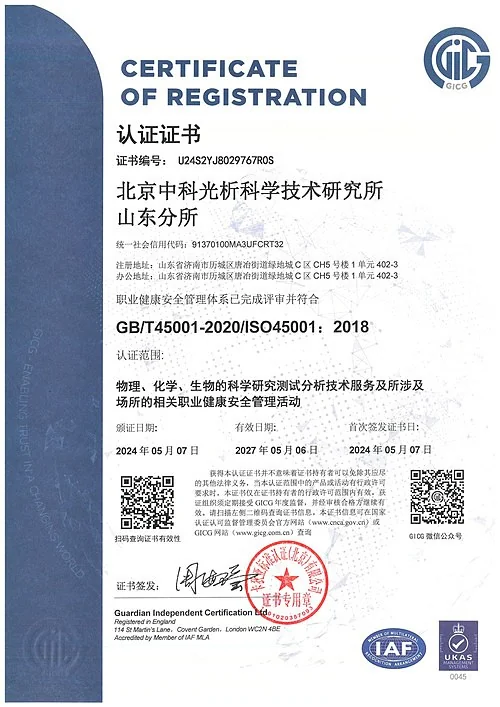
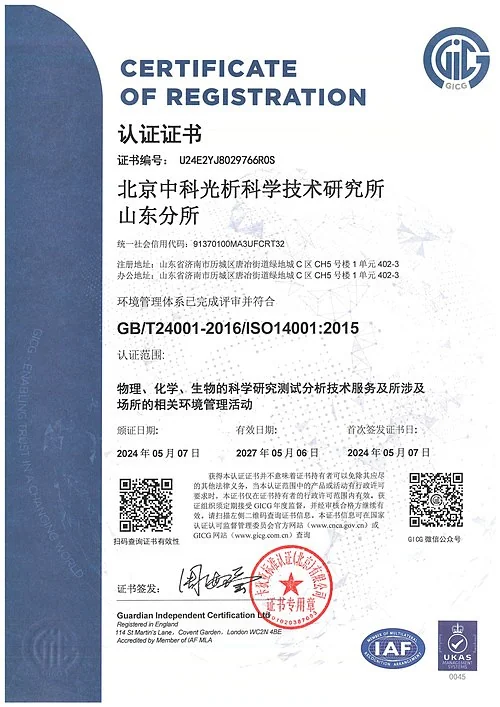
可用于质量评估、项目验收、产品研发改进及供应商质量管控。中析研究所检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质,出具的测试报告具备社会公信力。
钨钢铣刀检测对样品有什么要求?
常规检测需提供至少3支同批次未使用的铣刀样品,若进行切削寿命验证则需根据加工中心装夹要求提供足够数量的样品及配套刀柄。
总结
钨钢铣刀检测涵盖尺寸精度、力学性能、材质成分及切削寿命等内容。中析研究所检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质。检测报告可用于质量评估及项目验收,常规周期为7-15个工作日。
相关检测
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
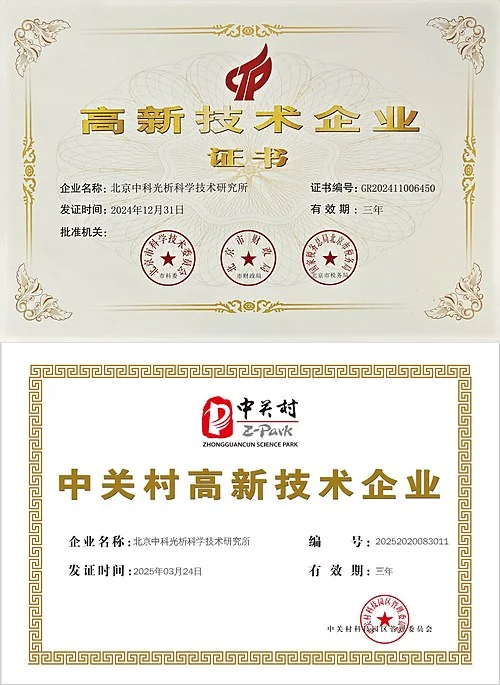
旗下实验室拥有CMA、CNAS、ISO等多项资质认证,荣获国家高新技术企业、北京市专精特新中小企业等荣誉,检测报告具备社会证明作用。
点击证书图片可放大查看