



检测范围
- 全形光滑极限塞规
- 非全形光滑极限塞规
- 片形光滑极限塞规
- 球端光滑极限塞规
- 塞规通端
- 塞规止端
- 孔用通止规
- 锥柄光滑塞规
- 套式光滑塞规
- 单头光滑塞规
- 双头光滑塞规
- 嵌入式光滑塞规
- 微型孔光滑塞规
- 大直径光滑塞规
- 花键孔光滑塞规
- 螺纹底孔光滑塞规
- 硬质合金光滑塞规
- 轴承钢光滑塞规
- 合金工具钢光滑塞规
- 不锈钢光滑塞规
检测标准(部分)
- QJ 1159.1-1987 光滑极限量规型式尺寸 双头针式塞规(D<1)
- QJ 1159.7-1987 光滑极限量规型式尺寸 双头片状塞规(D>80~250)
- QJ 1159.6-1987 光滑极限量规型式尺寸 单头带护板非全形塞规(D>180~315)
- QJ 1159.2-1987 光滑极限量规型式尺寸 双头锥度锁紧式圆柱塞规(D=1~50)
- QJ 1159.3-1987 光滑极限量规型式尺寸 双头钢球固定式圆柱塞规(D>50~120)
- QJ 1159.4-1987 光滑极限量规型式尺寸 单头钢球固定式圆柱塞规(D>65~120)
- QJ 1159.5-1987 光滑极限量规型式尺寸 单头钢球固定式非全形塞规(D>80~180)
- GB/T 1957-2006 光滑极限量规 技术条件
- JJG 343-2012 光滑极限量规
- QJ 2918.1-1997 MJ内螺纹攻丝前用光滑塞规 针式塞规
- QJ 2918.2-1997 MJ内螺纹攻丝前用光滑塞规 锥柄式塞规
- GB/T 10920-2008 螺纹量规和光滑极限量规 型式与尺寸
- QJ 1841.1-1990 内螺纹攻丝前用光滑塞规 针式塞规
- JJF(机械) 1011-2018 磨具光滑极限量规校准规范
- JJF (机械) 1011-2018 磨具光滑极限量规校准规范
- JJF(机械)1011-2018 磨具光滑极限量规校准规范
- QJ 1841.2-1990 内螺纹攻丝前用光滑塞规 锥柄式塞规
- QJ 2918.3-1997 MJ内螺纹攻丝前用光滑塞规 钢球固定式塞规
- QJ 1841.4-1990 内螺纹攻丝前用光滑塞规 内螺孔攻丝前用光滑塞规应用尺寸
- HB 4271-2004 安装钢丝螺套用内螺纹小径的光滑塞规
常见问题
光滑极限塞规检测需要多长时间?
通常7-15个工作日。具体检测周期会根据检测项目的数量、样品数量以及实验室排期情况有所浮动,如有加急需求可提前沟通确认。
光滑极限塞规检测费用大概多少?
根据检测项目数量确定。由于不同客户对尺寸公差、形位公差、材料性能等检测需求不同,需先确认检测方案后才能给出准确报价。
光滑极限塞规检测报告有什么用途?
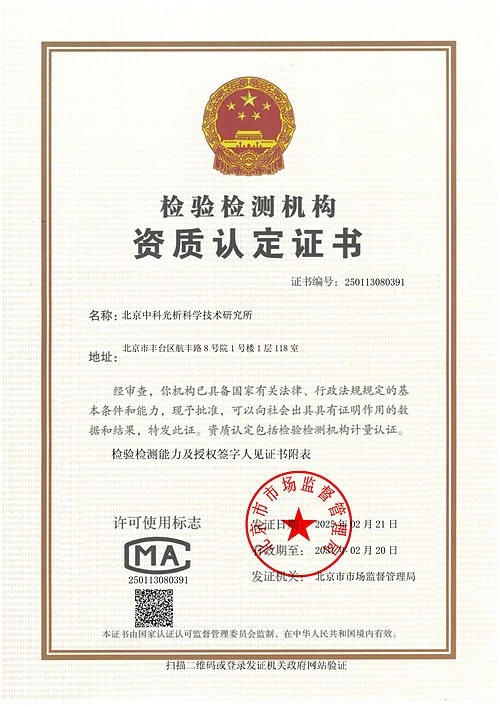
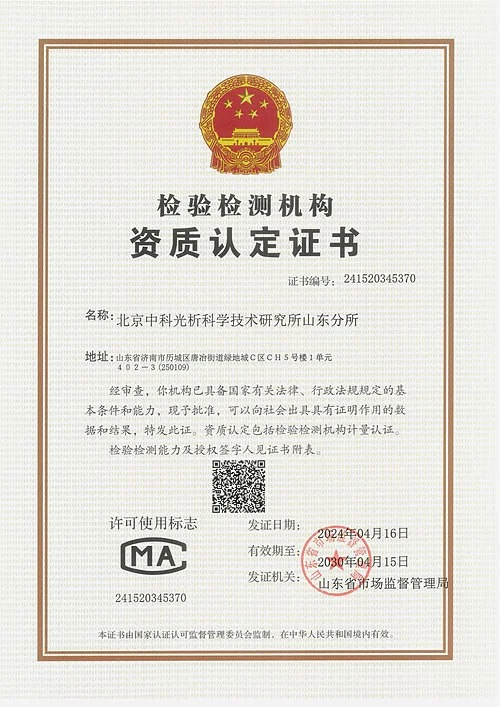
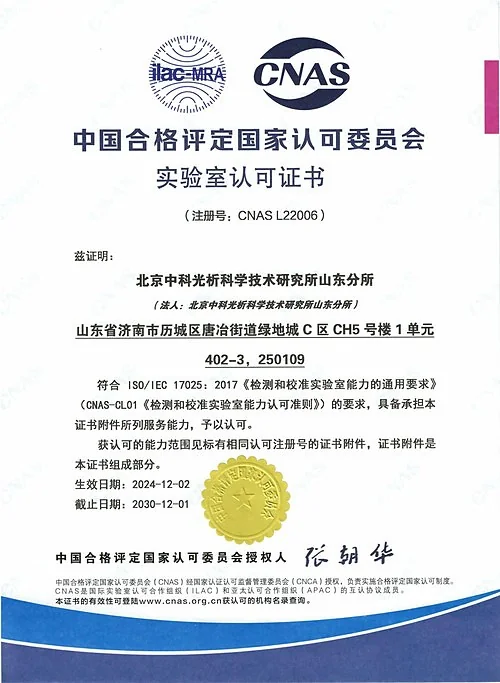
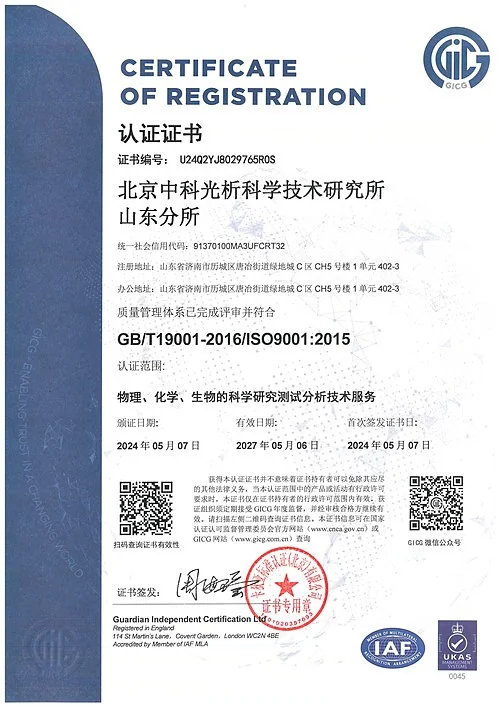
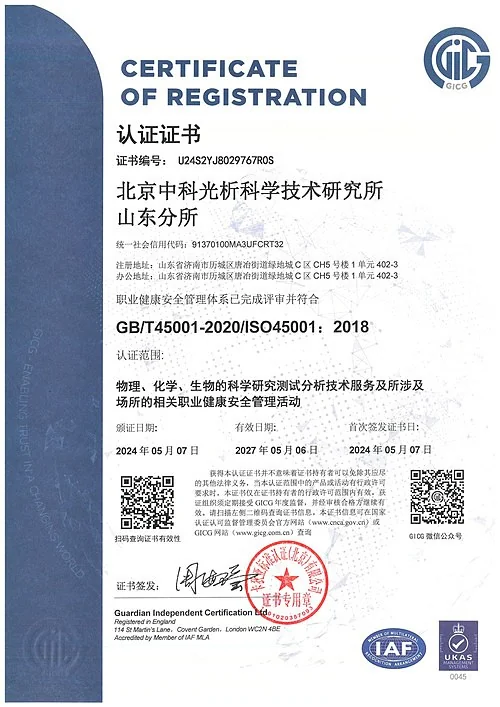
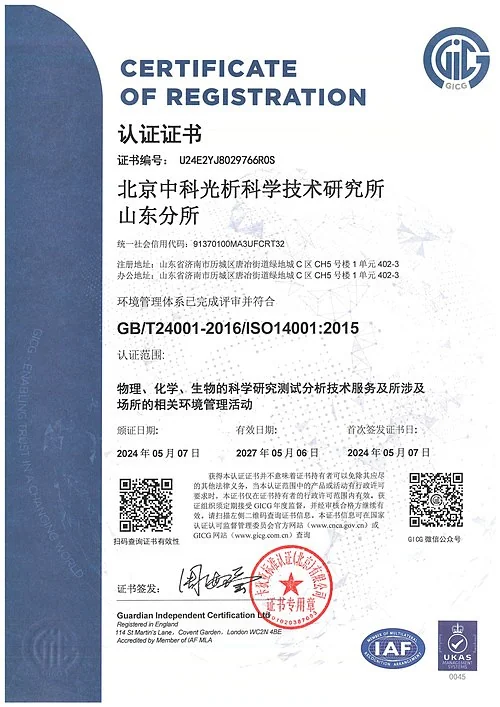
可用于质量评估、项目验收。中析研究所检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质,出具的检测报告能够满足采购方验收、产品质控及行业监管要求。
光滑极限塞规出现磨损后还能继续检测使用吗?
不能。塞规属于定值量具,一旦工作面磨损超出规定的磨损极限,将导致测量结果失真,必须进行报废处理或重新校准研磨后再次检定。
检测信息
光滑极限塞规是一种没有刻线的定尺寸测量工具,主要用于检验工件孔径尺寸是否处于规定的极限尺寸范围内,广泛应用于机械加工、汽车制造及航空航天等精密零部件制造领域。
其检测目的在于评估塞规的尺寸精度、几何公差及表面质量,确保其在使用过程中能够准确判定工件合格性,涉及的技术手段主要包括接触式测量、光学影像测量及表面粗糙度轮廓扫描。
检测流程涵盖外观检查、尺寸及偏差测定、形位公差评估和表面粗糙度测试,核心参数包括通规尺寸、止规尺寸、圆度及测头表面硬度等。
光滑极限塞规检测项目
- 通端塞规尺寸偏差:判定塞规能否顺利通过被测孔的很大实体尺寸边界。
- 止端塞规尺寸偏差:判定塞规能否有效阻挡超出很小实体尺寸的孔。
- 圆度误差:评估塞规测头截面形状是否保持在半径差允许范围内,避免误判。
- 圆柱度误差:反映塞规整体外圆柱面的形状精度,确保全长范围内测量一致性。
- 表面粗糙度:判定测头工作面微观不平度,防止划伤工件孔壁或影响配合。
- 硬度测试:评估塞规工作面耐磨性,确保其尺寸稳定性及使用寿命。
- 直线度误差:检测塞规轴线或母线的平直程度,保证测量接触状态正确。
- 线膨胀系数测定:评估温度变化对塞规尺寸的影响程度,保证高精度测量的温度补偿。
- 测头直径偏差:量化实际直径与公称直径的差异,判定是否符合制造公差。
- 手柄连接强度:测试手柄与测头之间的连接牢固度,防止测量时松脱。
- 工作面平面度:评估非全形塞规扁形测面的平整状态,保证接触测量的可靠性。
- 槽宽尺寸偏差:针对键槽塞规判定其能否准确检验特定槽宽尺寸。
- 同轴度误差:检查双头塞规两端测头轴线的重合程度,保证测量基准统一。
- 垂直度误差:评估测头工作面与手柄轴线的垂直状态,确保插入测量时的姿态正确。
- 表面缺陷检查:识别裂纹、锈蚀、划痕等宏观缺陷,避免影响测量精度或造成误判。
- 材料成分分析:验证塞规材质是否符合合金工具钢或轴承钢的标准要求。
- 金相组织检验:评估材料热处理后的显微组织状态,判断其力学性能基础。
- 磨损余量测试:测量工作面距磨损极限的剩余量,评估塞规剩余使用寿命。
- 标识JianCe度检查:确认塞规上的公称尺寸、公差带代号等标记是否JianCe可辨。
- 防锈涂层厚度:测定表面防腐层厚度,确保在存储和使用中的抗腐蚀能力。
总结
光滑极限塞规检测覆盖尺寸偏差、形位公差及表面粗糙度等指标,验证其量值传递准确性。中析研究所检测中心旗下实验室拥有CMA、CNAS、ISO等检验检测资质。检测报告可用于质量评估与项目验收。
相关检测
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
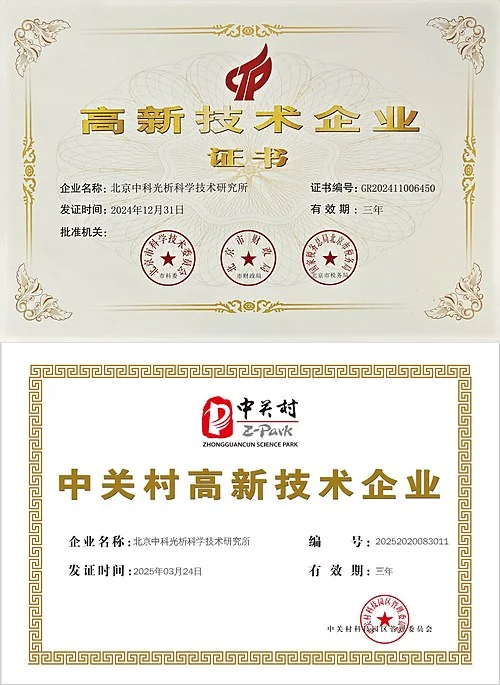
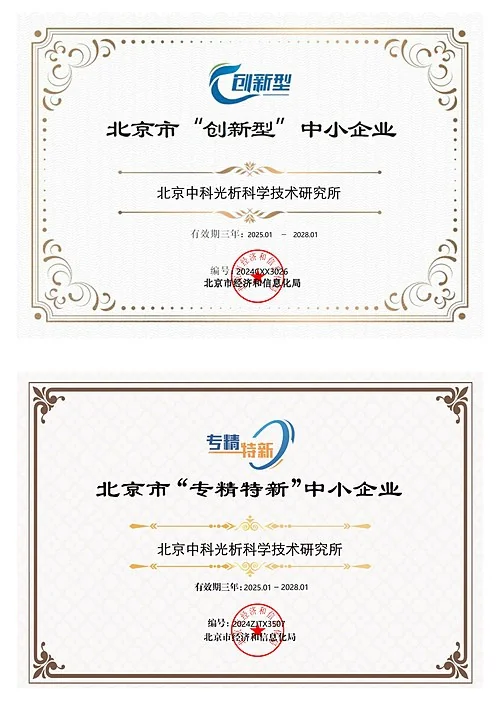
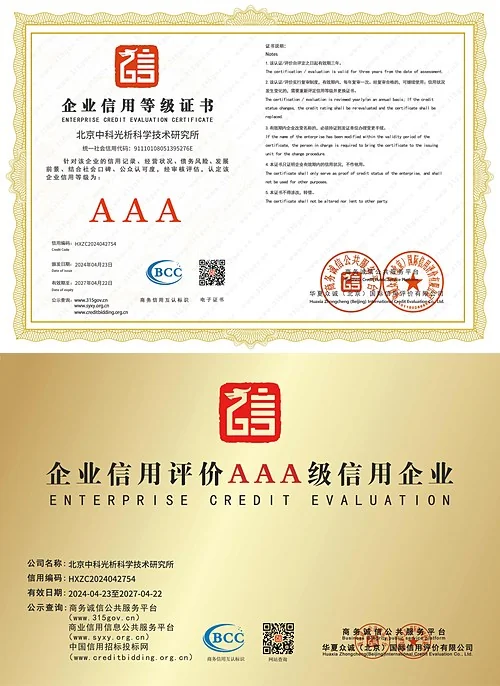
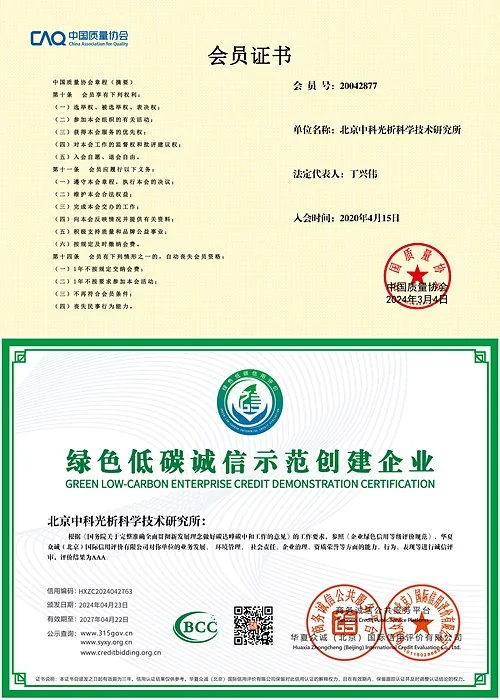
旗下实验室拥有CMA、CNAS、ISO等多项资质认证,荣获国家高新技术企业、北京市专精特新中小企业等荣誉,检测报告具备社会证明作用。
点击证书图片可放大查看