

检测范围
- 氧化铝基陶瓷车刀片
- 氮化硅基陶瓷铣刀片
- 复合氧化铝陶瓷刀具
- 碳化硅晶须增韧陶瓷刀具
- 赛阿龙陶瓷刀片
- 陶瓷涂层硬质合金刀具
- 黑色陶瓷车削刀片
- 白色氧化铝陶瓷刀片
- 混合陶瓷轴承加工刀具
- 陶瓷切断车刀
- 陶瓷螺纹车刀片
- 陶瓷镗孔刀具
- 可转位陶瓷铣刀片
- 整体式陶瓷立铣刀
- 陶瓷面铣刀刀片
- 陶瓷槽铣刀片
- 耐热合金加工陶瓷刀具
- 淬硬钢干切陶瓷刀片
- 铸铁高速切削陶瓷刀具
- 高温合金车削陶瓷刀片
- 细晶粒氧化铝陶瓷刀具
- 梯度结构陶瓷刀具
检测信息
工程陶瓷刀具是一种以氧化铝、氮化硅、碳化硅等工程陶瓷材料制成的切削刀具,广泛应用于数控加工、汽车零部件制造、航空航天难加工材料切削以及淬硬钢高速精车等加工领域。
对工程陶瓷刀具进行检测,目的在于评估其硬度、断裂韧性、耐磨性等关键性能指标,排查孔隙、裂纹、夹杂等内部缺陷,涉及维氏硬度测试、金相分析、扫描电镜观察、力学性能试验等多种技术手段。
检测流程通常包括样品接收与状态确认、外观与尺寸检验、物理性能与力学性能测试、微观组织分析、数据汇总与结果判定,核心参数涵盖硬度、抗弯强度、断裂韧性、密度、晶粒度及刀片几何精度等。
常见问题
工程陶瓷刀具检测需要多长时间?
通常7-15个工作日。常规硬度、密度、尺寸等项目周期较短,若涉及切削寿命试验或热震试验等破坏性测试,周期可能延长,具体以样品数量和项目数量确定。
工程陶瓷刀具检测费用大概多少?
费用根据检测项目数量确定。单项理化指标检测费用较低,全套性能评估包含力学、物相、切削试验等项目时费用相应增加,可先明确检测需求后获取报价方案。
工程陶瓷刀具检测对样品有什么要求?
一般需要提供3-5片完整刀片样品,样品应无锈蚀、无人为损伤;若进行抗弯强度测试,需按要求提供规定尺寸的条状试样或由实验室从刀片上取样加工。
工程陶瓷刀具检测项目
- 维氏硬度:反映陶瓷刀具抗压入变形能力,一般要求不低于1500HV。
- 抗弯强度:评估刀片在切削载荷下抵抗断裂的能力,是陶瓷刀具核心力学指标。
- 断裂韧性:衡量材料抵抗裂纹扩展的能力,直接关系刀具抗崩刃性能。
- 密度:判定烧结致密化程度,密度偏低提示孔隙率过高。
- 显气孔率:孔隙率超标会显著降低刀具强度与耐磨寿命。
- 晶粒度:晶粒细小均匀的陶瓷刀具硬度和韧性更优,需通过金相法评定。
- 化学成分:测定Al2O3、Si3N4等主量成分及添加剂含量,验证配方符合性。
- 相组成分析:通过X射线衍射确定α相、β相比例,影响材料性能稳定性。
- 刀片几何角度:前角、后角等角度偏差直接影响切削性能与加工精度。
- 刃口质量:检查刃口崩缺、锯齿状缺陷,判定切削刃完好程度。
- 表面粗糙度:刃口及表面粗糙度影响加工工件表面质量。
- 尺寸公差:刀片厚度、内切圆直径偏差需符合可转位刀片标准要求。
- 热震稳定性:模拟断续切削温度骤变条件,评估抗热震开裂能力。
- 抗弯强度 Weibull 模数:表征强度分散性,反映材料均匀性与可靠性。
- 弹性模量:影响切削振动特性与刃口受力分布。
- 线膨胀系数:关系刀具与刀体配合及热变形控制。
- 导热系数:影响切削热扩散,与刀具热损伤相关。
- 耐磨性:通过切削试验测定后刀面磨损量,评估刀具寿命。
- 内部缺陷检测:采用无损检测方法排查裂纹、夹杂、气孔等隐患。
- 金相组织:观察晶粒分布、第二相形态及烧结缺陷。
- 涂层结合力:针对涂层陶瓷刀具评估涂层与基体附着强度。
- 抗热疲劳性能:模拟循环温度载荷下的性能衰减情况。
总结
工程陶瓷刀具检测是对氧化铝、氮化硅等各类陶瓷切削刀具的硬度、抗弯强度、断裂韧性、微观组织及切削性能等指标进行的综合评估。
相关检测
旗下实验室资质


我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
QUALIFICATIONS & HONORS
获取检测方案
资质与荣誉
荣获国家高新技术企业、北京市专精特新中小企业等荣誉
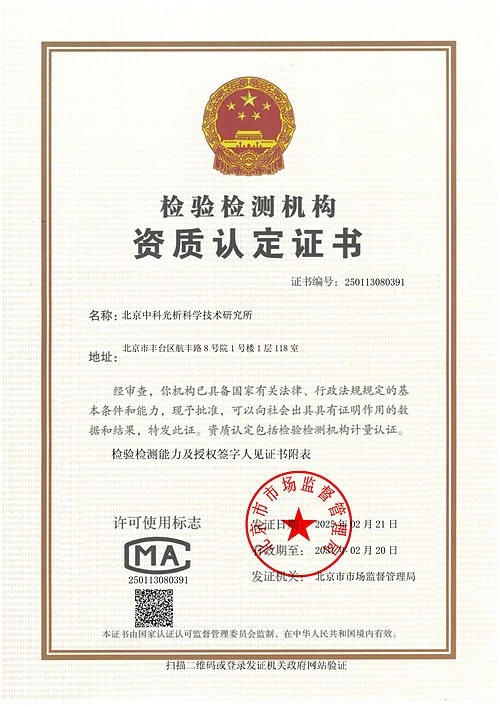
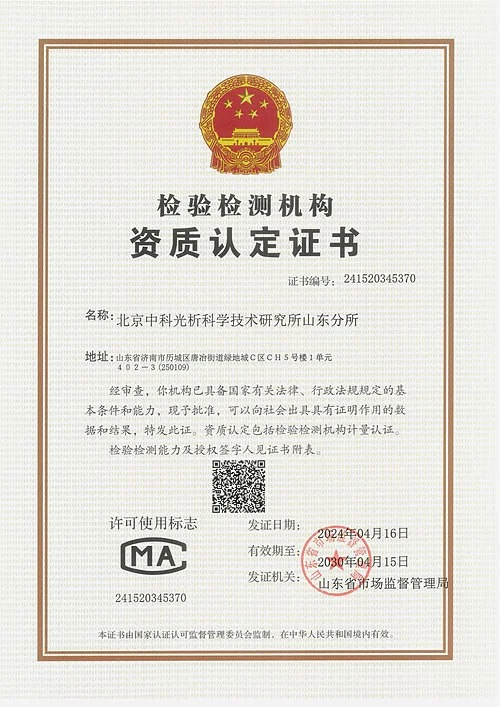
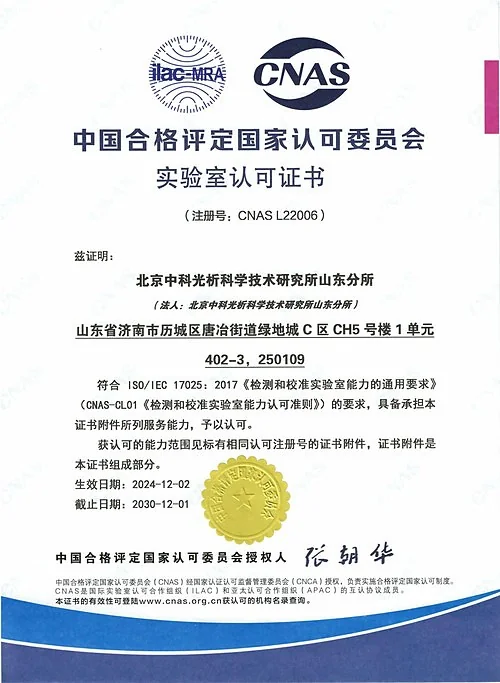
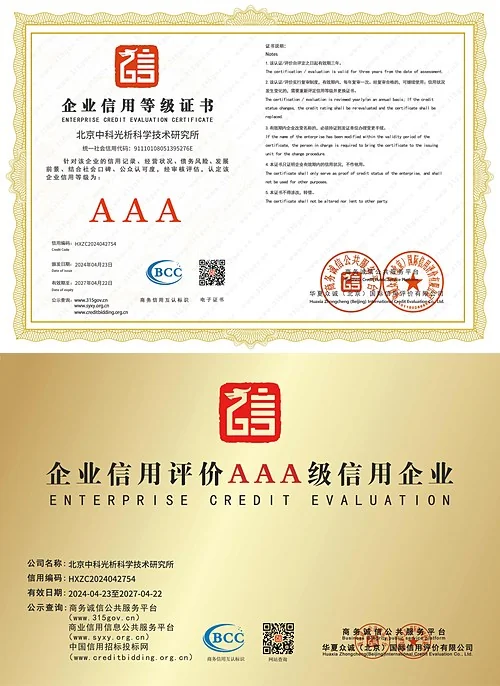
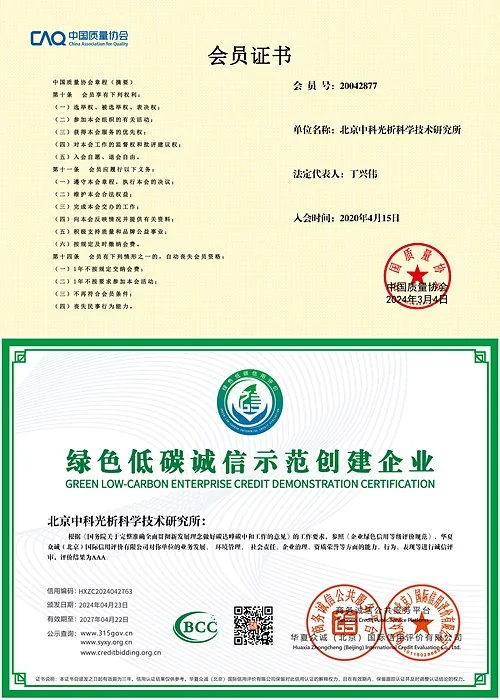
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。